Usinagem CNC: Quando você deve projetar um chanframento em vez de um filete?

No design de produto e na usinagem de precisão CNC, todo tratamento de borda não é uma escolha estética arbitrária, mas uma decisão crítica de engenharia que afeta a fabricabilidade, eficiência da montagem, resistência estrutural e custo.
Como engenheiro ou designer de produto, você frequentemente pode se deparar com uma escolha: para uma borda externa ou interna, deve usar um chanfrado – uma superfície plana inclinada, ou um filete – um raio curvo?
Muitas teorias ultrapassadas afirmam que "um filete é sempre melhor que um chanfrado porque elimina a concentração de estresse." No entanto, nas práticas modernas de usinagem de precisão e prototipagem rápida, essa afirmação não é totalmente correta. Na verdade, em cenários específicos de usinagem CNC, chanfras são mais vantajosas e até insubstituíveis.
Este artigo, que combina mais de 10 ano de experiência em usinagem CNC da Brightstar Prototype Co., Ltd, oferece um guia claro de tomada de decisão. Analisaremos profundamente quando e por que você deve escolher um chanfrado em vez de um filete, por meio de tabelas de comparação de dados do setor, estudos de caso reais e diagramas de fluxo de processos, ajudando você a reduzir custos e melhorar a qualidade na prototipagem rápida e produção em lote.
Por que Você Pode Confiar em Nós?
>Experiência: Nos últimos 12 ano, fornecemos serviços de usinagem CNC e prototipagem rápida para mais de 800 clientes em todo o mundo, abrangendo automotiva, médica, aeroespacial e eletrônicos de consumo.
Expertise: Nossa equipe de engenharia é especializada em análise de Design para Manufaturabilidade (DFM), processando mais de 50 desenhos 3D diariamente, fornecendo caminhos de ferramenta ideais para chanfras e filetes.
Autoritaridade: Somos certificados ISO 9001:2015 e AS9100D, seguindo rigorosamente padrões de tolerância como GB/T 1804 e ISO 2768.
Confiabilidade: Somos conhecidos no setor por termos orçamentos transparentes e entrega pontual. Todos os dados abaixo provêm de estatísticas internas de processos e literatura acadêmica publicamente disponível.
Após ler este artigo, você poderá determinar com precisão quando usar um chanfrado versus um filete na usinagem CNC, reduzindo assim o tempo de programação e usinagem em mais de 30% e evitando custos desnecessários na fase rápida de prototipagem.
Sumário
Como a escolha errada de chanfrado e filete aumenta os
custos Definições básicas e diferenças centrais: geometria, tensão e cinemática de usinagem
Por que "fillet é sempre melhor" está
errado Seção chave: 5 cenários onde você deve usar chanfrado na
comparação de dados da indústria de usinagem CNC: chanfrado vs. filete – Custo, tempo e tensão (
Tabela) Diagrama de fluxo de processo: Comparação do Caminho de Ferramenta de Fresagem CNC para Solução de Chanframento e Fillet
: Um Estudo de Caso de Fluxo de Decisão Baseado em DFM para Chanfra/Filet
Brightstar: Como Economizar 54% de Custo em Perguntas
Frequentes
sobre Link de Articulação de Dedos Robóticas Humanoides Obtenha Seu Relatório Livre de Análise DFM
1. Como a escolha errada de chanfra e filete aumenta os custos
Na fase de prototipagem rápida CNC, muitos designers adotam adicionar filetes, achando que é "mais seguro." No entanto, na usinagem CNC de 3 ou 4 eixos, a usinagem de um filete preciso é muito mais complexa do que a usinagem de um chanfrado.
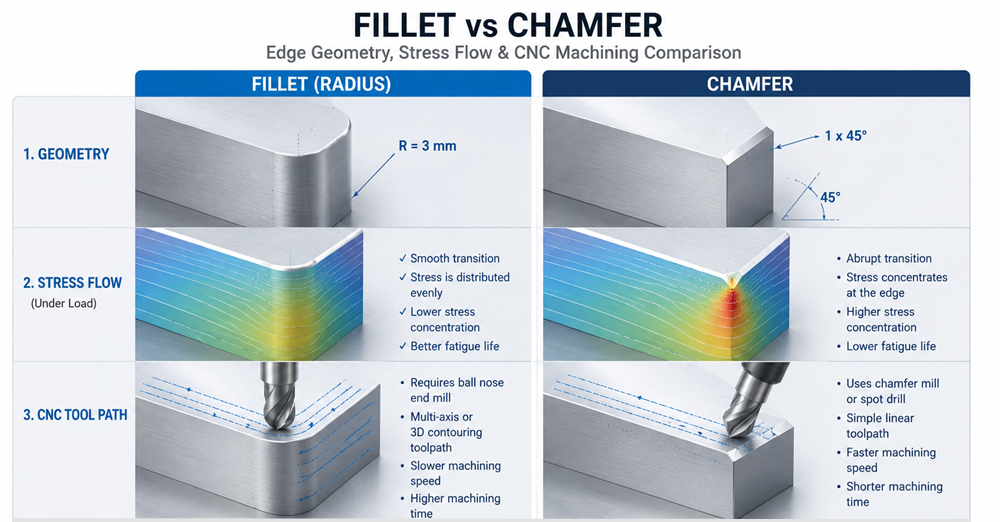
Complexidade de Programação: Fillets normalmente requerem fresas de nariz esférico ou estratégias complexas de contorno, aumentando as linhas de código em 5-10 vezes.
Tempo de usinagem: Finalizar um filete interno R1,5mm leva 40%-60% mais tempo do que um chanfro C1,5mm (veja tabela abaixo).
Custo de Ferramenta: Usinar pequenos filetes internos (por exemplo, R0,5mm) requer cortadores de bico esférico de diâmetro extremamente pequeno, que são propensos a quebras e difíceis de alcançar um bom acabamento superficial.
Dificuldade de inspeção: Chanfrados podem ser rapidamente medidos com calibres ou calibres simples; filetes normalmente requerem perfilômetro ou máquina de medição coordenada (CMM), inadequados para inspeção rápida no local.
2. Definições Básicas e Diferenças Centrais
Chanfrado: Cortar uma aresta em uma superfície plana inclinada, mais comumente 45°. A dimensão é frequentemente indicada com "C" mais a largura, por exemplo, C1.0 (significando 1,0mm de largura a 45°).
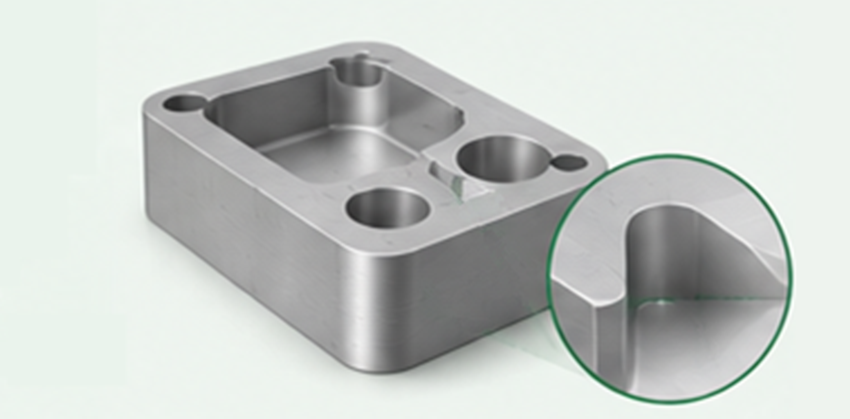
Filet: Usinagem de uma aresta em um raio curvo. Um raio interno é chamado de "filret", um raio externo de "arredondado". A dimensão é denotada com "R" mais o raio, por exemplo, R1.0.
Diferenças Centrais:
Geometria: Chanframento é uma transição plana; filete é uma transição curva.
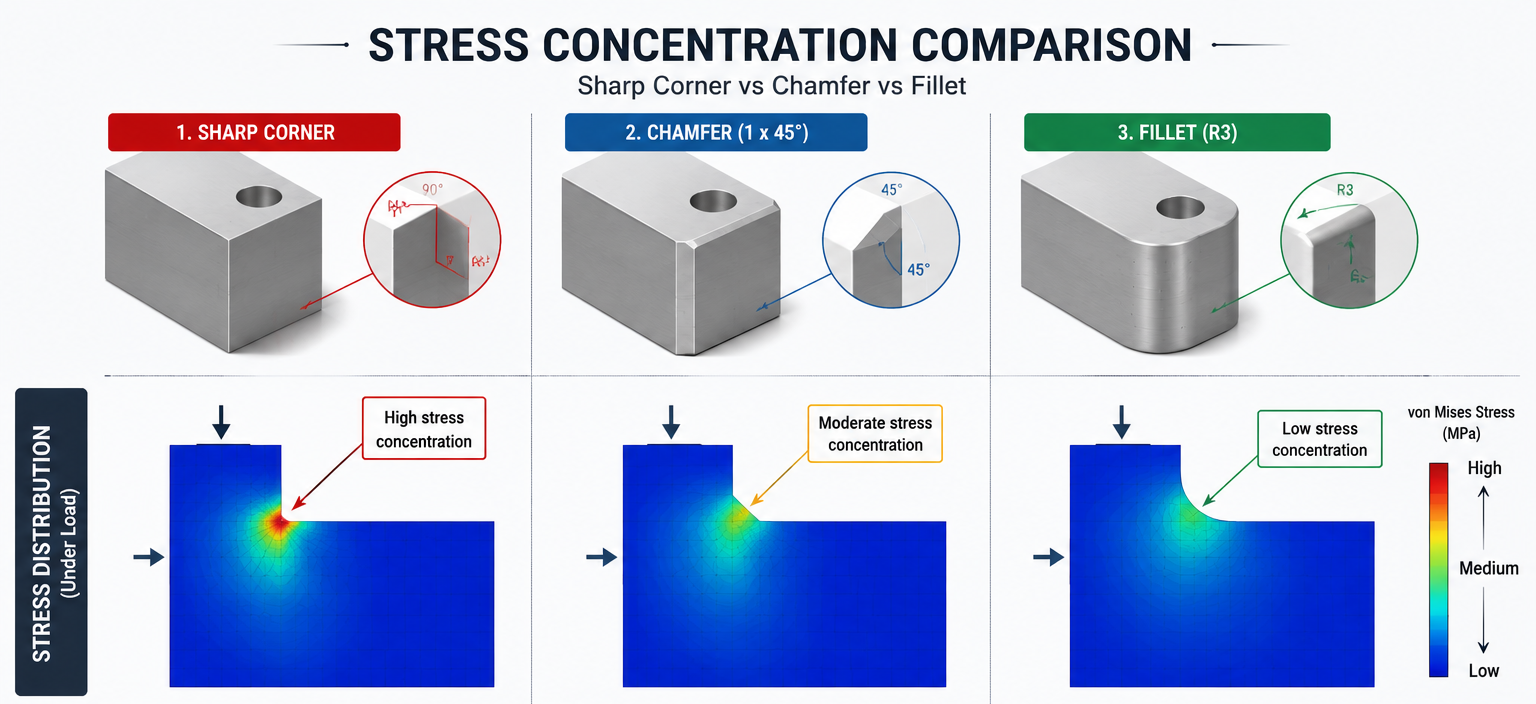
Fator de Concentração de Tensão: Idealmente, os filetes têm um fator de concentração de tensão (Kt) mais baixo (aprox. 1,2-1,5), enquanto os chanfros têm um Kt mais alto (aprox. 1,5-2,0). No entanto, essa diferença tem impacto mínimo em aplicações de materiais estáticos, de baixa carga ou dúcteis.
Cinemática de usinagem: Chanfrados podem ser cortados em uma única passagem usando uma ferramenta chanfrota em formato de V; os filetes exigem varredura camada por camada com uma fresa de nariz esférico.
3. Por que "Fillet é sempre melhor" está errado
Esta é uma "regra prática" antiga originada dos campos de design por fadiga e moldagem por injeção. Nesses campos, os filetes realmente eliminam cantos afiados e melhoram o fluxo do material.
Mas na usinagem CNC, essa afirmação é enganosa:
Citação de Machining Dynamics: Fundamentals, Applications and Practices por Yusuf Altintas, Capítulo 8:
Para processos de fresagem, evite usar raios internos de filete menores que 1,5 vezes o raio da ferramenta; caso contrário, EDM ou microfresagem muito demorada são necessários. Chanflados, por outro lado, podem melhorar significativamente a eficiência da usinagem.
Na prática, para a maioria dos prototipos rápidos e peças de baixo a médio volume, a carga cíclica ao longo da vida útil da peça está muito abaixo do limite de fadiga. Nesses casos, escolher um chanfrado manufaturable é mais sensato do que um filé teoricamente superior.