Usinagem CNC em Acrílico e Usinagem CNC PEEK: 7 Erros Custosos a Evitar ao Buscar Peças Personalizadas

usinagem CNC acrílica e usinagem CNC PEEK: 7 erros caros a evitar ao buscar peças personalizadas
Precisa de peças personalizadas para o PEEK ou acrílico? Aprenda como a usinagem CNC acrílica e a usinagem CNC PEEK diferem, quais especificações afetam custo e qualidade, e o que os compradores devem incluir em uma RFQ.
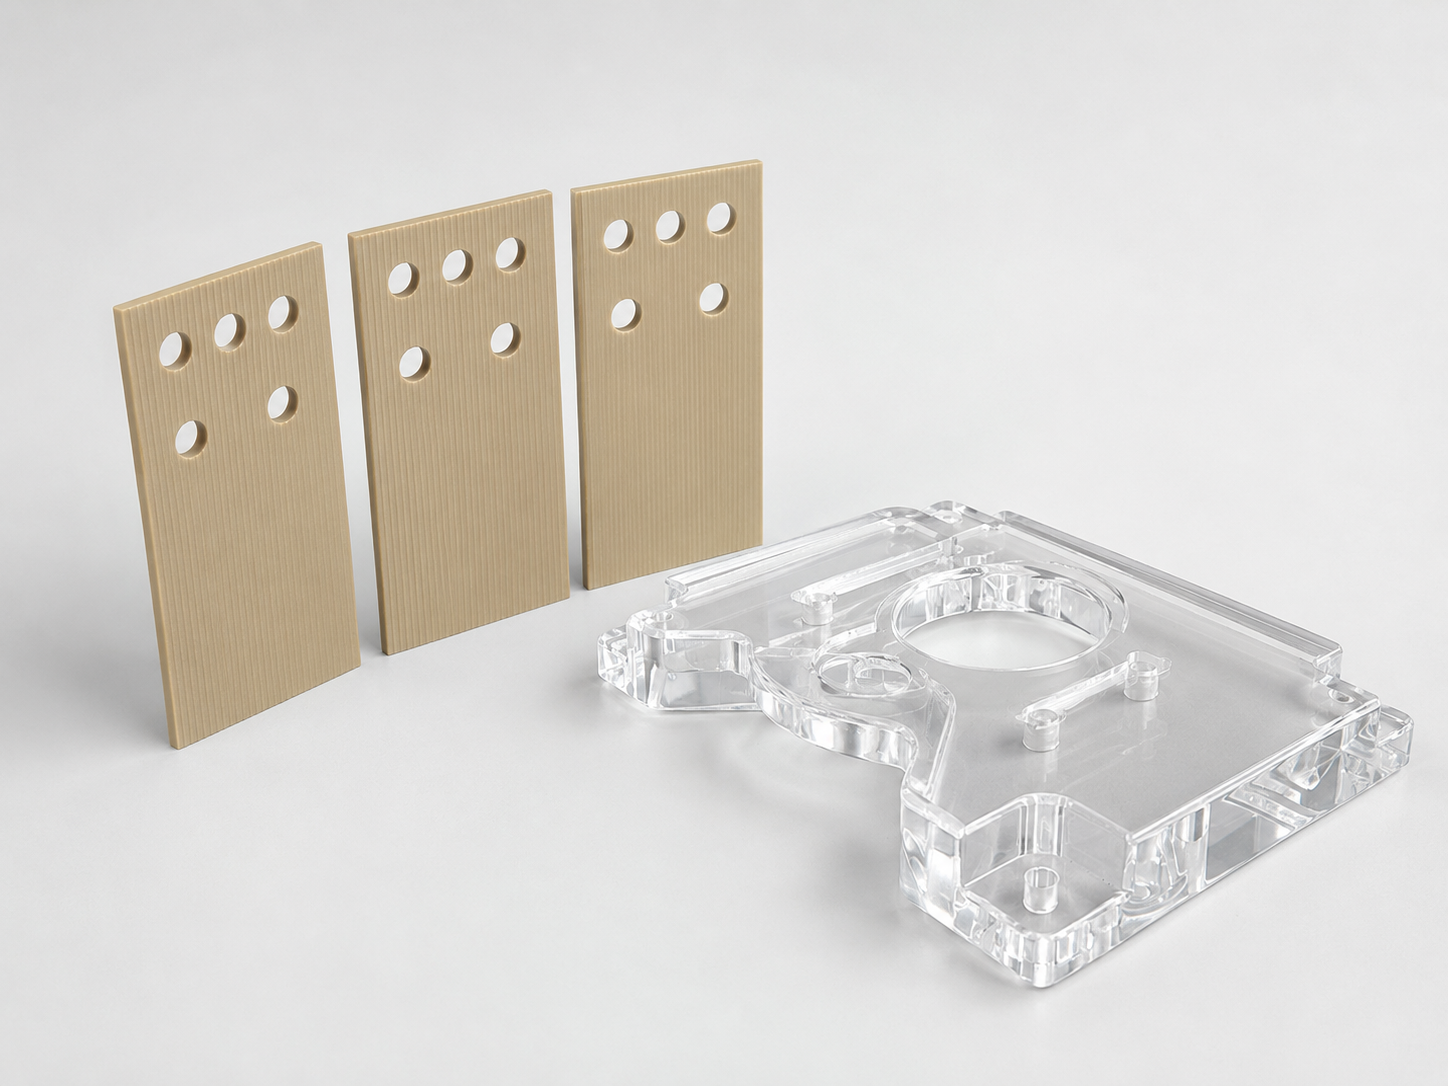
Um coletor PEEK apresenta problema de planitude após a usinagem final. Uma tampa de inspeção acrílica fica perfeita quando sai da máquina, mas desenvolve pequenas rachaduras durante a montagem. Em ambos os casos, as dimensões no relatório de inspeção podem parecer aceitáveis, mas os componentes ainda falham no uso.
Essas falhas geralmente começam antes do corte começar. PEEK e acrílico são ambos plásticos de engenharia, mas respondem de forma muito diferente ao calor, forças de corte, fixação de trabalho, fluido de arrefecimento, polimento e estresse interno. Tratá-los como alumínio — ou tratá-los como o mesmo plástico — pode gerar sucata, validação atrasada e pedidos repetidos caros.
Este guia explica os sete erros que engenheiros e equipes de compras devem evitar ao adquirir peças plásticas personalizadas. Foca em dois processos comercialmente importantes: usinagem CNC acrílica para capas transparentes, painéis ópticos, proteções e componentes de display; e usinagem CNC PEEK para peças de alto desempenho usadas em equipamentos médicos, sistemas semicondutores, conjuntos aeroespaciais e aplicações industriais exigentes.
Este artigo mostra o que definir em um desenho e RFQ, o que um fornecedor competente de usinagem CNC deve avaliar e como comparar cotações com base técnica.
Usinagem CNC Acrílica vs Usinagem CNC PEEK: Por Que os Processos São Diferentes
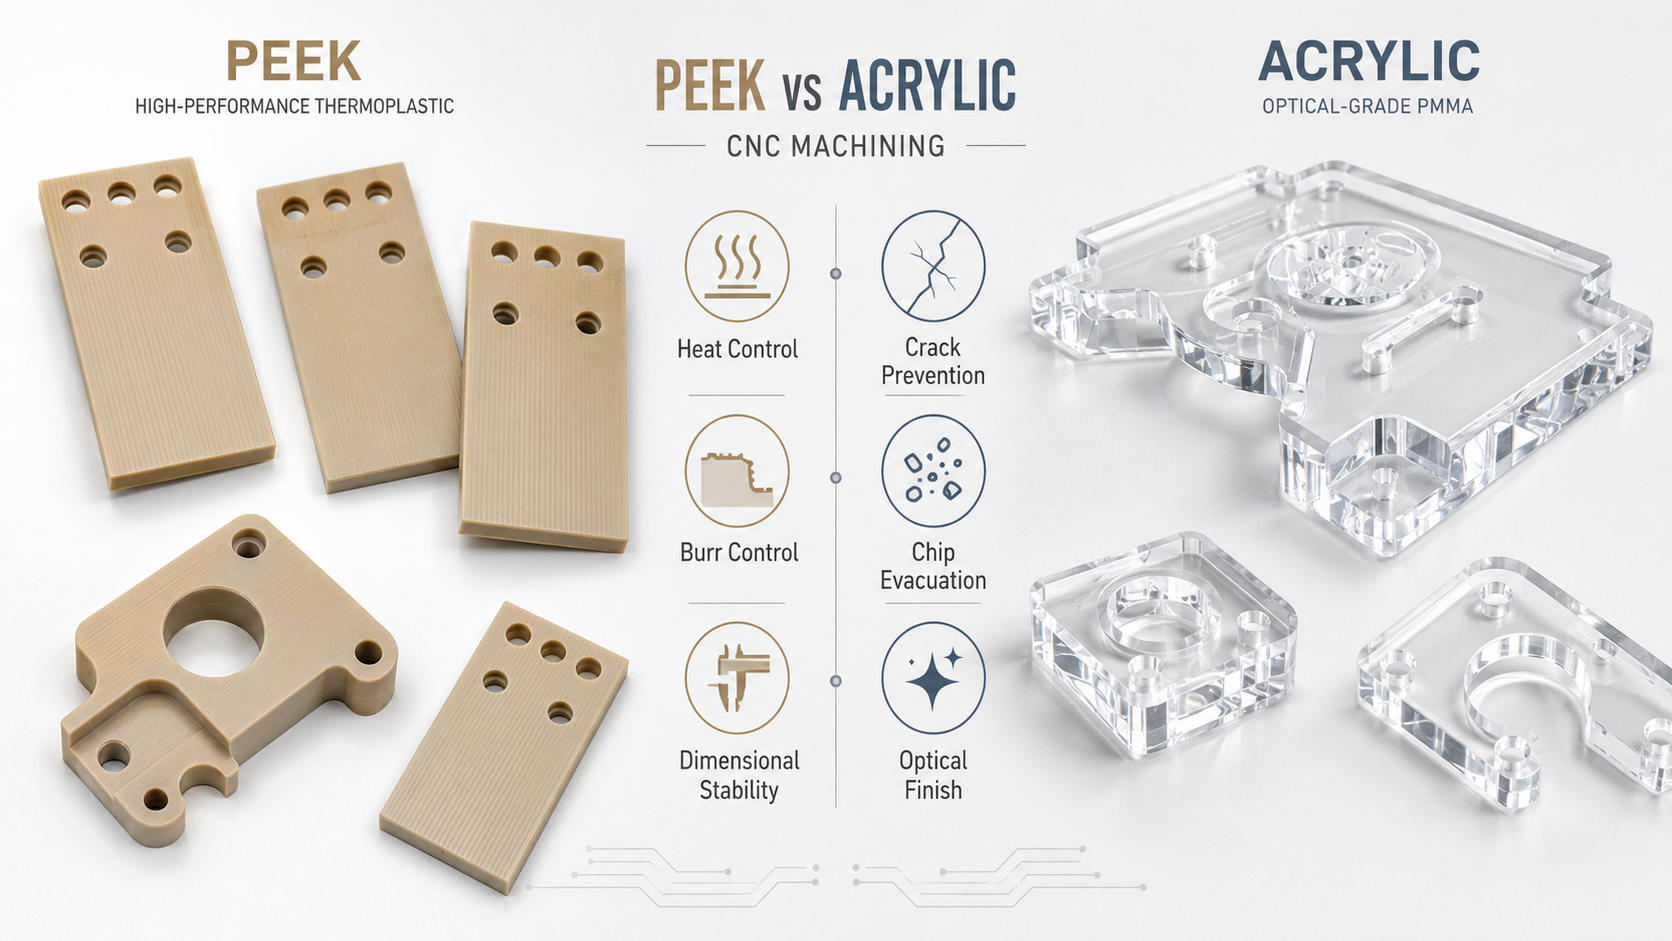
PEEK é um termoplástico semicristalino valorizado pela capacidade de temperatura, resistência química, desempenho ao desgaste e resistência mecânica. Pode ser fornecido sem preenchimento ou reforçado com fibra de vidro, fibra de carbono ou outros aditivos. Como o material é caro e frequentemente utilizado em aplicações reguladas ou tecnicamente exigentes, a usinagem CNC PEEK deve controlar a identidade do material, calor, tensão interna, estabilidade dimensional e rastreabilidade.
O acrílico, também conhecido como PMMA, é um plástico amorfo e opticamente transparente. É rígido, mas comparativamente frágil. A usinagem CNC acrílica, portanto, foca em evitar lascas, derretimento, fendas, riscos e marcas visíveis de fixação da obra. A clareza das bordas e a aceitação estética podem ser tão importantes quanto a precisão dimensional.
Os riscos de compra também são diferentes. Uma cotação baixa de PEEK pode excluir a classificação especificada de resina, certificação, sequência de alívio de estresse ou tolerância de sucata. Uma citação baixa de acrílico pode assumir que é uma chapa extrudida em vez de fundida, um acabamento usinado padrão em vez de uma borda óptica polida, ou uma embalagem comum em vez de peças protegidas individualmente. Os compradores devem confirmar essas suposições antes de comparar os preços das unidades.
erro 1: especificar apenas "PEEK" ou "Acrylic" no desenho
A família de materiais nome não é uma especificação completa. Para a usinagem CNC PEEK, o desenho deve identificar a inclinação exata sempre que o desempenho ou a conformidade depender dela. PEEK não preenchido, PEEK preenchido com 30% de vidro, PEEK preenchido com carbono, graus de rolamento e graus médicos diferem em rigidez, expansão térmica, abrasividade, aparência e certificação. Substituir por uma classificação genérica pode alterar tanto o comportamento de usinagem quanto o desempenho das peças acabadas.
Quando necessário, indique o fabricante ou equivalente aprovado, porcentagem de preenchimento, cor, formulário de estoque e requisitos de certificação. Se for necessário rastreabilidade de lote ou certificado de material, inclua-o no RFQ em vez de solicitar após a produção. Um fornecedor qualificado de usinagem PEEK deve manter a identificação do material desde o estoque recebido até a inspeção final e embalagem.
Para usinagem CNC acrílica, especifique se a coronha deve ser fundida ou extrudada PMMA. O acrílico fundido é frequentemente escolhido para peças usinadas exigentes porque geralmente oferece melhor qualidade óptica e menor tensão residual. O acrílico extrudado pode ser econômico e adequado para muitas aplicações, mas pode responder de forma diferente durante usinagem, colagem de solventes, polimento ou exposição química.
Também defina cor, tonalidade, necessidades de transmissão de luz, requisitos de UV e se um equivalente aprovado é permitido. Quando um fornecedor cota um tipo diferente de estoque, essa variação deve ser visível na cotação. Caso contrário, dois preços que parecem comparáveis podem representar partes materialmente diferentes.
Erro 2: Aplicar tolerâncias de metal para peças plásticas usinadas por CNC
Engenheiros às vezes copiam um componente metálico e aplicam as mesmas tolerâncias a um substituto plástico. Essa abordagem pode adicionar tempo de usinagem, acessórios especiais, inspeções intermediárias e sucata sem melhorar a montagem. Os plásticos têm menor rigidez, maior expansão térmica e maior sensibilidade às condições de fixação e medição do que os metais.
Na usinagem CNC PEEK, paredes finas podem se desviar sob pressão de corte e se mover após a liberação do aparelho. Placas planas, anéis, componentes longos e peças fortemente ensacadas podem mudar de forma à medida que o material externo equilibrado é removido. Uma dimensão que mede corretamente enquanto restrita pode mudar após a estabilização.
Na usinagem CNC acrílica, tolerâncias muito apertadas ao redor de paredes finas, ranhuras ou furos estreitos próximos a uma borda aumentam o risco de lascas e rachaduras. Pequenos raios internos de canto exigem ferramentas menores, menos rígidas e ciclos mais longos. Requisitos estéticos e dimensionais rigorosos para a mesma característica também podem exigir acabamento e inspeção adicionais.
Identifique as dimensões que controlam o encaixe, a vedação, o alinhamento e a função. Use dados funcionais e aplique tolerâncias geométricas que comuniquem melhor a intenção de projeto do que limites apertados de mais/menos em todas as dimensões. Dimensões não críticas devem ter tolerâncias realistas.
A RFQ também deve indicar a temperatura e o método de inspeção quando o movimento térmico for relevante. Para recursos flexíveis, concorde se as medições são feitas em estado livre ou em condição de contenção. Um fornecedor de usinagem plástica de precisão deve revisar esses detalhes durante a DFM, em vez de simplesmente aceitar um desenho irrealista e adicionar um grande prêmio de risco.
Erro 3: ignorar calor, tensão interna e sequência de usinagem
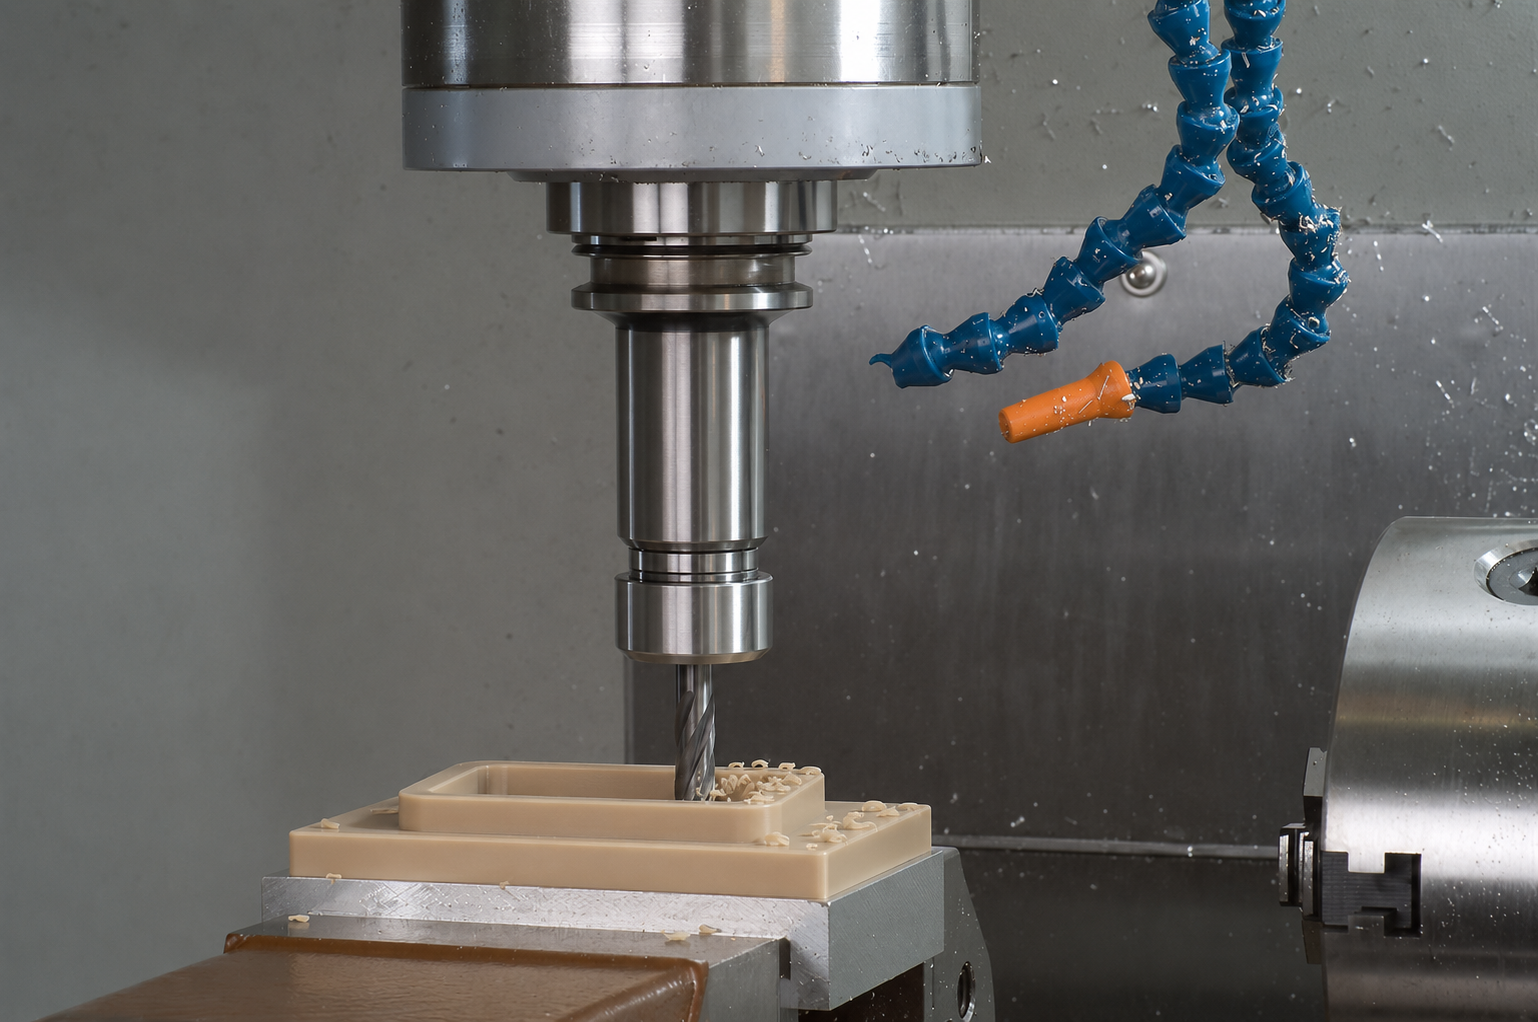
O calor não sai da peça plástica tão facilmente quanto sai do alumínio. Ferramentas opacas e esfregagens excessivas podem concentrar calor na borda de corte, produzindo rebarbas, superfícies borradas, deriva dimensional ou derretimento local. A evacuação eficaz dos chips, portanto, faz parte do controle térmico.
Para a usinagem CNC PEEK, a sequência de usinagem é especialmente importante quando uma alta porcentagem do material original é removida. O desbaste equilibrado de faces opostas, margem de acabamento controlada e um período de estabilização podem reduzir o movimento. Dependendo da inclinação, condição do estoque, geometria e tolerância, um ciclo intermediário de alívio de tensão pode ser apropriado. Isso não significa que todo componente do PEEK deve ser recozido várias vezes; É uma decisão de processo que deve seguir o risco real.
Ferramentas afiadas, geometria adequada do ancinho, engajamento controlado e habitação limitada ajudam o calor a sair com o chip. O PEEK reforçado é mais abrasivo do que o material não preenchido, portanto o desgaste da ferramenta deve ser controlado em toda a quantidade de produção. Um processo que mantém tolerância nos primeiros componentes pode derivar gradualmente à medida que a aresta de corte se desgasta.
Durante a usinagem CNC com acrílico, o superaquecimento local pode tornar uma borda transparente opaca, fazer com que lascas voltem a soldar à superfície ou criar um acabamento borrado. Alimentação estável, velocidade adequada do fuso, bordas de corte polidas e contínuas ajudam a manter um corte limpo. Simplesmente adicionar líquido de arrefecimento nem sempre é seguro. O acrílico sob tensão residual pode se desgastar quando exposto a um fluido de arrefecimento, limpador ou solvente incompatível.
Informe ao fornecedor se a peça acrílica será posteriormente colada, pintada, revestida ou polida. A exposição a jusante pode revelar tensões que não eram visíveis na inspeção final de usinagem. Para muitas peças, ar comprimido limpo é preferível a um líquido não verificado, mas a decisão deve levar em conta a qualidade do material, equipamentos, requisitos de limpeza e aplicação.
erro 4: usando a estratégia errada de workholding e suporte
O workholding deve garantir o espaço em branco sem criar o defeito que se pretende evitar. A força concentrada de fixação pode distorcer o PEEK, marcar o acrílico ou introduzir tensão que só se torna visível após a remoção da peça.
usinagem CNC PEEK frequentemente requer suporte que acompanhe a geometria à medida que o material é removido. Mandíbulas macias, ninhos usinados, suportes sacrificiais ou fixações em etapas podem ser necessários para anéis finos, placas e bolsos complexos. O fornecedor deve estabelecer datums que permaneçam estáveis entre desbaste, acabamento e inspeção. Quando são necessárias múltiplas configurações, a transferência de datum torna-se parte da estratégia de tolerância.
Para usinagem CNC acrílica, mandíbulas largas e macias, filme protetor, luminárias a vácuo, suporte sacrificial e ninhos personalizados podem distribuir pressão e proteger superfícies visíveis. A chapa fina também precisa de suporte contra vibrações. O vibração pode danificar a borda mesmo quando a peça permanece dimensionalmente aceitável.
O desenho deve identificar faces e áreas cosméticas onde marcas de fixação são inaceitáveis. Se ambos os lados estiverem visíveis, diga isso. Se o filme protetor puder permanecer durante a usinagem, inspeção e envio, inclua essa preferência na especificação de compra. Um fabricante de peças acrílicas personalizadas não pode inferir a direção de visualização, áreas de contato aceitáveis ou superfícies voltadas para montagem apenas a partir de um modelo 3D.
Erro 5: Descrever apenas o requisito de acrílico como "Clear"
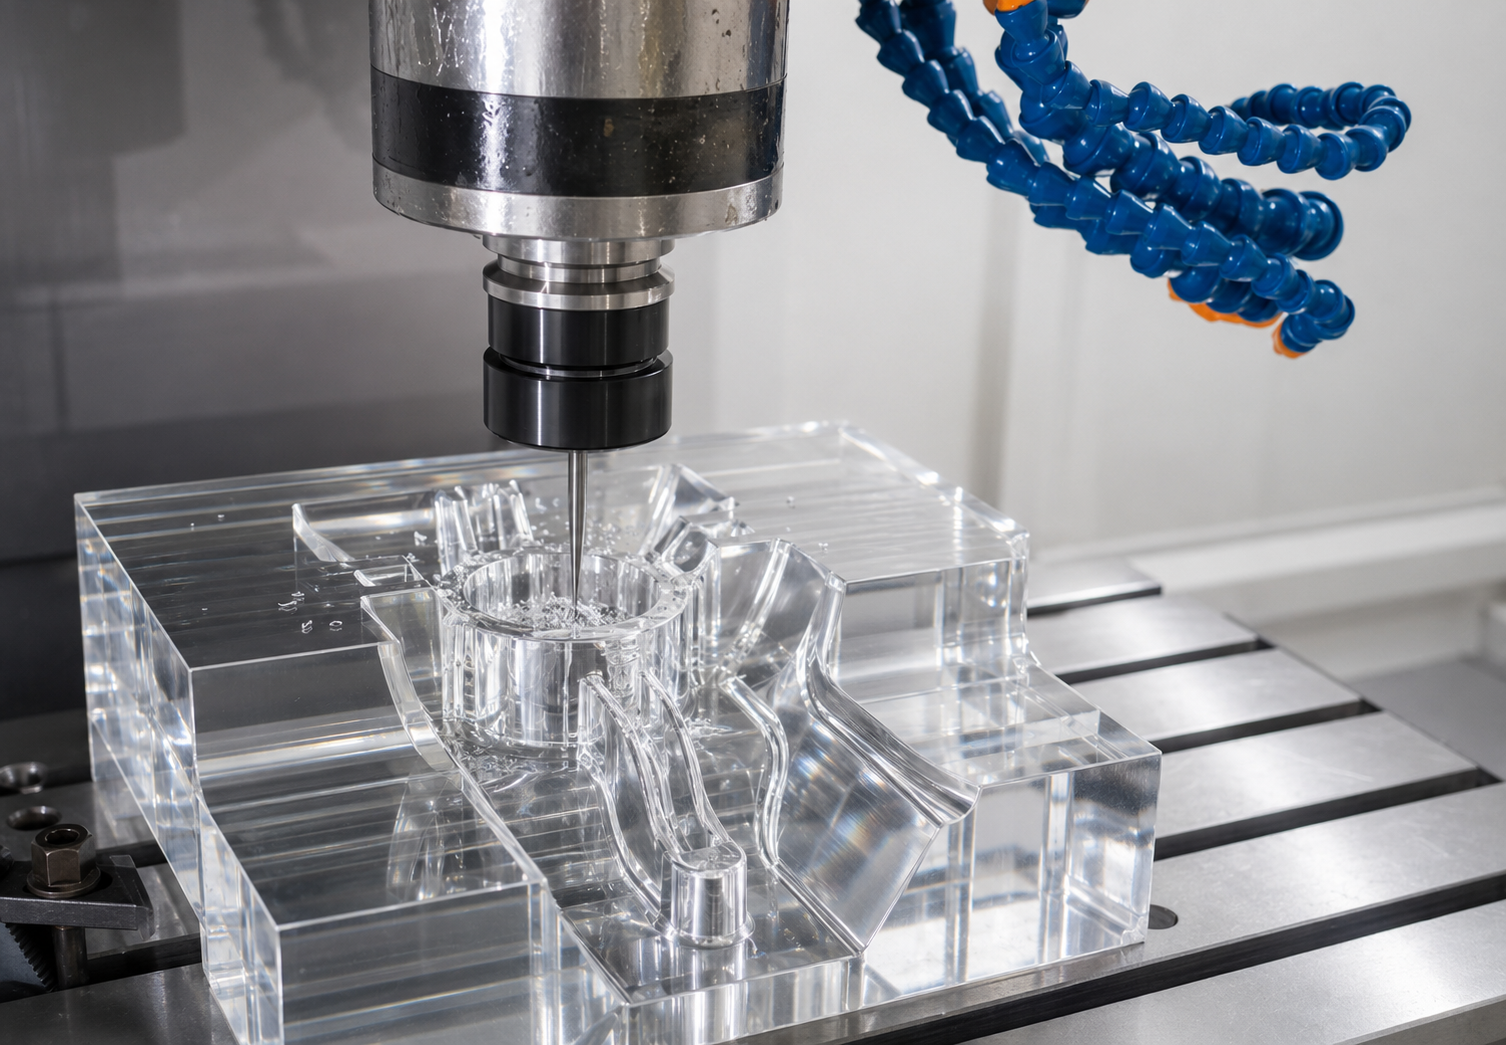
"Clear" não é uma especificação de acabamento mensurável. Um componente acrílico usinado pode ter vários resultados aceitáveis: uma borda usinada funcional com marcas visíveis de ferramentas, uma borda fina usinada para uma guarda industrial, uma borda polida para um componente de exibição ou uma superfície óptica controlada com limites definidos de névoa e riscos.
Na usinagem CNC acrílica, a seleção de acabamento afeta ferramentas, tempo de ciclo, operações secundárias, manuseio e preço. O polimento mecânico pode melhorar um fio, mas adiciona mão de obra. O polimento com chama pode produzir uma aparência clara rapidamente, mas introduz calor e pode aumentar o estresse residual. Não é automaticamente adequado para características de ajuste ajustado, juntas coladas, superfícies de vedação de precisão ou peças expostas a certos produtos químicos.
Especifique quais faces são cosméticos, quais bordas são visualizadas diretamente e a iluminação e distância de visualização usadas para aceitação. Defina se marcas finas de ferramenta, quebras de borda, nevoeiro leve ou um padrão específico de raspagem são aceitáveis. Se uma função óptica for crítica, forneça um requisito óptico mensurável em vez de depender de fotografias ou da palavra "transparente".
A embalagem pertence à mesma especificação. Peças acrílicas podem deixar a máquina aceitável e chegar riscadas porque os componentes se tocaram durante o trânsito. Separação individual, limpeza não abrasiva, máscara retida e embalagem protetora adequada devem ser incluídas no orçamento quando a aparência for relevante.
erro 6: comparar citações que não incluem o mesmo escopo
O menor preço por item nem sempre é o menor custo entregue. Antes de selecionar um fornecedor, a oferta deve tornar visível a base técnica de cada orçamento.
Para usinagem CNC PEEK, compare a grade exata e o fabricante, certificação, rastreabilidade do lote, utilização de materiais, sequência de esboço e acabamento, alívio de estresses, escopo de inspeção e suposições de sucata. O estoque PEEK pode representar uma grande parte do custo da peça. Uma cotação baseada em remanescentes não certificados ou em uma classificação substituta não é comparável a uma baseada em estoque certificado de tamanho real documentado.
Para usinagem CNC acrílica, compare material fundido versus extrudido, tolerância à espessura, acabamento óptico ou cosmético, método de polimento, manuseio protetor, limpeza e embalagem. Confirme se o orçamento inclui a remoção do filme protetor, restauração ou o fornecimento de cada peça em uma manga individual.
Para ambos os materiais, revise a inspeção do primeiro artigo, relatórios CMM, certificados de materiais, medidores especiais, aceitação de acabamento superficial e nível de revisão. Confirme quantidades, demanda anual, destino de entrega e se o frete está incluído. Se o fornecedor recomendar um desvio, exija que isso seja incluído no orçamento.
Uma comparação útil de compras inclui o custo de refeição, substituição de frete, interrupção de linha e outro ciclo de validação. Pagar um pouco mais por um processo controlado pode ser menos caro do que descobrir uma suposição não declarada após o início da montagem.
Erro 7: Escolha de um Fornecedor Sem Controles Relevantes de Usinagem Plástica
Uma oficina que produz peças metálicas precisas não tem automaticamente o processo adequado para engenharia de plásticos. O equipamento pode ser capaz, mas o sucesso também depende do manuseio de materiais, ferramentas afiadas, fixação de trabalho de baixo estresse, controle térmico, manejo de rebarbas, limpeza, inspeção e embalagem.
Ao avaliar um fornecedor de usinagem PEEK, pergunte como a empresa verifica o material recebido, preserva a identidade do lote, planeja a remoção de materiais pesados e controla o desgaste de ferramentas de grau reforçado. Para peças exigentes, pergunte quais condições acionam o alívio do estresse ou a inspeção intermediária. O fornecedor deve ser capaz de explicar o processo em relação à sua geometria, em vez de repetir uma receita universal.
Ao avaliar um fornecedor de usinagem acrílica, pergunte como as faces estéticas são protegidas, quais seções finas são suportadas, como a compatibilidade do refrigerante é avaliada e como as bordas polidas ou ópticas são aceitas. Solicite partes representativas ou fotografias onde a confidencialidade permita, mas não use apenas a aparência como prova de capacidade dimensional.
Sistemas de qualidade também importam. Um sistema de qualidade ISO 9001:2015 fornece uma estrutura para controle de documentos, registros de inspeção e ações corretivas, embora a certificação sozinha não substitua o conhecimento do processo. Revise o equipamento do fornecedor, a capacidade de inspeção, a velocidade de comunicação e a disposição para sinalizar riscos de projeto antes da produção.
Bright Rapid suporta peças CNC personalizadas de plástico desde a validação do protótipo até produção de baixo volume e repetição. Nossas capacidades incluem fresagem CNC de 3 eixos, 4 e 5 eixos, torneamento CNC, fresagem de torneamento, EDM e acabamento secundário coordenado. A inspeção de materiais e dimensões é gerenciada sob nosso sistema de qualidade ISO 9001:2015, com o CMM e outros equipamentos de medição apropriados selecionados de acordo com a peça. Cada projeto é revisado com base em sua geometria real, tolerância, grau de material e requisitos de uso final.
Diretrizes de Design para Usinagem CNC PEEK
Um bom design reduz o risco de processo antes da cotação. Use raios internos práticos de canto para que o fornecedor possa escolher uma ferramenta rígida. Evite bolsões desnecessários e estreitos que restringem a evacuação de lascas e exigem cortadores de longo alcance. Forneça espessura suficiente da parede para a geometria e o tamanho do estoque, especialmente quando grandes volumes de material são removidos assimetricamente.
Separe interfaces críticas das superfícies gerais. Defina planitude, posição e perpendicularidade a partir de dados funcionais. Se uma face de vedação, superfície de apoio ou característica da válvula for importante, identifique-a claramente. Exigem rebarba e quebra de borda, pois uma borda perfeitamente afiada pode ser impraticável ou insegura.
Para PEEK reforçado, considere se fibras expostas em uma superfície usinada afetam a vedação, desgaste ou aparência. Especifique o acabamento superficial apenas onde isso contribui para a função. Se houver esterilização, exposição a vácuo, contato químico ou alta temperatura, inclua essas condições para que a qualidade do material, o método de limpeza e a documentação possam ser revisados.
PEEK a usinagem CNC é frequentemente selecionada para peças complexas e de baixo volume de precisão. Isso torna o DFM inicial particularmente valioso: uma pequena mudança na espessura da parede, raio de canto, esquema de referência ou tamanho do estoque pode reduzir o movimento, o desgaste da ferramenta e a perda de material sem alterar o propósito do componente.
Diretrizes de Design para Usinagem CNC Acrílica
Designs acrílicos devem evitar concentradores de tensão desnecessários. Use raios internos realistas, mantenha os furos a uma distância prática das bordas e ofereça suporte para seções finas. Ranhuras muito estreitas e bolsas com fundo afiado aumentam o risco de deflexão da ferramenta, calor e ruptura.
Identifique rostos e bordas visíveis diretamente no desenho. Defina se a peça é uma cobertura óptica, janela de exibição, proteção de máquina, guia de luz, painel de inspeção ou componente estrutural não cosmético. Cada uso pode justificar um padrão diferente de superfície e borda.
Se a peça for colada, defina as superfícies de colagem e o processo de união. Se ele vai entrar em contato com álcool, produtos de limpeza, óleos ou outros produtos químicos, liste-os. O estresse residual combinado com produtos químicos incompatíveis pode causar fissuras após a entrega, mesmo quando a peça usinada inicialmente parece aceitável.
Especifique chanfras e quebras de borda permitidas. Uma pequena quebra controlada na borda pode reduzir lascas e danos ao manuseio, enquanto uma "borda afiada" indefinida pode gerar discordância na inspeção. Para painéis transparentes grandes, inclua planitude, estratégia de montagem e temperatura de serviço para que o fornecedor possa revisar tanto o risco de usinagem quanto o de montagem.
O que incluir em uma RFQ para peças CNC personalizadas
de plástico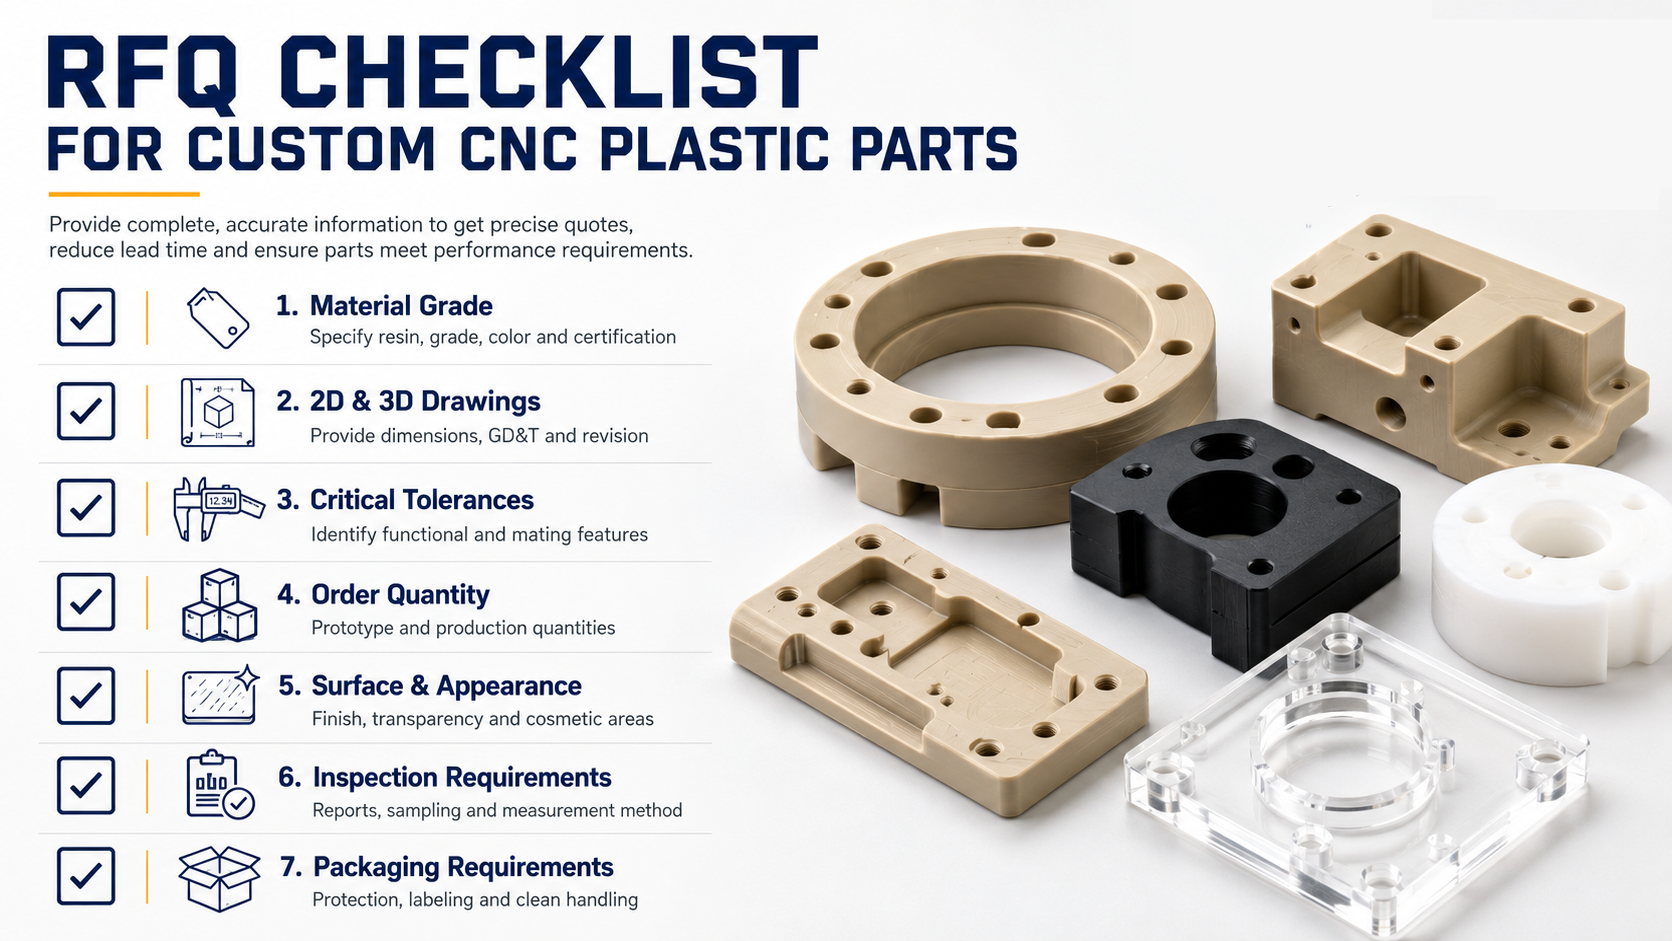
Para obter citações precisas e comparáveis, forneça as seguintes informações:
• Combinando desenhos 2D e modelos 3D com números de revisão.
• Grau exato do material, requisito do fabricante, conteúdo de enchimento, cor e forma de estoque.
• Requisito de acrílico fundido ou extrudido, quando aplicável.
• Regras equivalentes aprovadas e certificados de materiais obrigatórios.
• Quantidade de Ordem, quantidade do protótipo, demanda anual e frequência esperada de repetição.
• Dimensões críticas, datums funcionais, tolerâncias geométricas e condições de medição.
• Zonas estéticas, expectativas ópticas, limites de risco e acabamento de borda exigido.
• Aceitação de rebarba, chanframento e quebra de borda.
• Colagem, polimento, revestimento, esterilização ou exposição química a jusante.
• Requisitos de limpeza, resíduos de resíduos, filme protetor e embalagens.
• Requisitos de primeiro artigo, CMM ou relatório de inspeção.
• Local de Entrega e cronograma de metas.
Quando a confidencialidade permitir, explique a aplicação. Saber que uma peça do PEEK é um componente de instrumento médico ou um suporte semicondutor ajuda o fornecedor a revisar a rastreabilidade, limpeza e superfícies funcionais. Saber que uma peça acrílica é uma proteção de máquina e não um display óptico evita custos desnecessários de polimento — ou evita uma cotação estética subespecificada.
Peça ao fornecedor que identifique suposições e exclusões. Isso facilita a comparação do orçamento e dá à engenharia a oportunidade de resolver riscos antes que uma ordem de compra seja divulgada.
Perguntas Frequentes
O PEEK é difícil de usinar CNC?
PEEK é usinável, mas resultados estáveis exigem controle de calor, tensão interna, fixação, condição da ferramenta e inspeção. Graus reforçados aumentam a abrasão e preocupações com o desgaste das ferramentas. Geometria e tolerância geralmente importam mais do que a simples afirmação de que o material é PEEK.
O PEEK sempre precisa de recozimento antes da usinagem?
Não. A decisão depende do terreno, condição do estoque, relação de remoção de material, geometria e tolerância. Para componentes exigentes, o desbaste em etapas, estabilização e um ciclo adequado de alívio de tensão podem melhorar a estabilidade dimensional. O processo deve ser justificado para a parte específica.
O acrílico pode ser usinado CNC sem rachar?
Sim. A usinagem CNC acrílica bem-sucedida utiliza ferramentas afiadas, suporte estável, força de fixação distribuída, calor controlado e um caminho de ferramenta que protege as bordas de entrada e saída. O risco aumenta em canto afiado, buracos próximos às bordas, paredes finas sem suporte e materiais quimicamente estressados.
Acrílico fundido é melhor do que acrílico extrudido para usinagem CNC?
O acrílico fundido é frequentemente preferido para peças estéticas ou ópticas exigentes porque geralmente apresenta menor tensão residual e boa qualidade óptica. O acrílico extrudado ainda pode ser adequado e econômico. A escolha correta depende da tolerância, acabamento, aderência, exposição química e uso final.
Quais tolerâncias podem alcançar peças PEEK usinadas por CNC e peças acrílicas?
Não há tolerância universal responsável. Os resultados alcançáveis dependem do tamanho, espessura da parede, geometria, condição do estoque, grau de material, fixação do trabalho, temperatura e método de inspeção. A Bright Rapid revisa tolerâncias críticas em relação ao desenho real e pode sugerir um ajuste DFM onde a especificação cria custos desnecessários ou instabilidade.
Por que as aspas para a mesma parte do PEEK variam tanto?
Diferenças podem vir de grau de material, estoque certificado, margem de sucata, operações de alívio de estresse, fixações, desgaste de ferramentas, relatórios de inspeção e rendimento esperado. Peça a cada fornecedor que declare suas suposições sobre materiais e processos antes de comparar preços.
Quais informações são necessárias para citar usinagem CNC acrílica?
Forneça o desenho 2D, modelo 3D, quantidade, tipo de acrílico, cor, dimensões críticas, superfícies estéticas, requisitos de acabamento nas bordas, colagem ou polimento posterior, escopo de inspeção e expectativas de embalagem. Esses detalhes ajudam o fornecedor a estimar o requisito final, e não apenas o ciclo de usinagem.
Compre o processo, não apenas o material e o tempo de máquina
Usinagem CNC acrílica e usinagem CNC PEEK não devem ser adquiridas como "usinagem plástica" intercambiável. Projetos PEEK dependem fortemente do controle de tesouros, rastreabilidade de materiais, gestão térmica, gerenciamento de estresses, ferramentas e estabilidade dimensional. Projetos acrílicos dependem da prevenção de rachaduras, qualidade das bordas, fixação de baixo estresse, proteção de superfícies, compatibilidade química e aceitação estética claramente definida.
Engenheiros podem reduzir riscos especificando tolerâncias funcionais, geometria realista, material exato e condições a jusante. A aquisição pode melhorar as comparações ao garantir que cada fornecedor faça os mesmos orçamentos de material, inspeção, acabamento, documentação e escopo de embalagem. O fornecedor de usinagem deve conectar esses requisitos a um plano de fabricação controlado e comunicar preocupações antes da produção.
Envie seus desenhos para um PEEK Citação de Usinagem CNC ou Acrílico CNC — Resposta em até 24 horas.
Se você está adquirindo componentes personalizados PEEK, peças acrílicas usinadas ou outras peças plásticas CNC de precisão, a Bright Rapid pode revisar seu projeto para verificar riscos de usinagem e clareza sobre cotações. Envie seu desenho 2D e modelo 3D para uma revisão do DFM e um orçamento detalhado com base no seu grau real, quantidade, tolerância, acabamento e requisitos de inspeção.