Usinagem CNC de Alumínio: Quando Peças Personalizadas Exigem Usinagem em 5 Eixos?
Um guia de engenharia e fornecimento para peças personalizadas de alumínio
Durante a revisão de desenhos e orçamentos para projetos de usinagem CNC de alumínio na Brightstar Prototype CNC Co., Ltd., uma pergunta surge repetidamente: essa peça realmente requer usinagem em 5 eixos? Algumas peças parecem complexas, mas contêm características críticas em apenas algumas orientações fixas, tornando a usinagem em 3 eixos ou 3+2 uma opção confiável. Outros parecem simples, mas incluem padrões de furos multidirecionais, cavidades profundas, paredes finas ou superfícies misturadas que tornam o reposicionamento repetido arriscado.
Portanto, a usinagem em cinco eixos não é automaticamente o melhor processo, e a taxa por hora de máquina não é a medida correta por si só. A decisão prática depende do acesso à ferramenta, relações de tolerância, número de configurações, requisitos de superfície, estabilidade do material e o custo total das peças conformes.
O que este artigo vai te ajudar a decidir
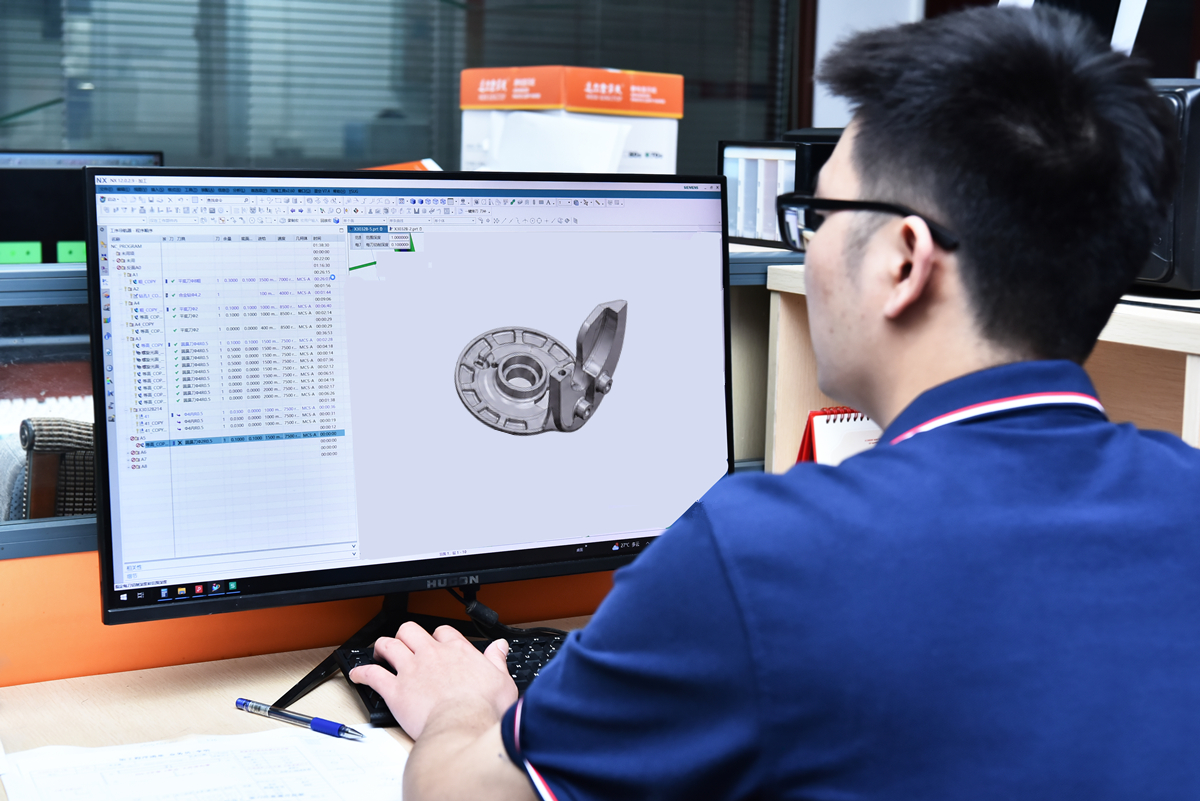
Este guia explica como engenheiros, equipes de P&D e engenheiros de compras podem escolher entre usinagem 3 eixos, usinagem posicional 3+2 e usinagem simultânea 5 eixos. Ele conecta projeto, acessibilidade, datums, ligas e temperamentos, distorção, acabamento, inspeção e custo de compra, e conclui com uma lista de verificação DFM e RFQ.
1. Três mal-entendidos comuns sobre usinagem de 5 eixos
Mal-entendido 1: uma aparência complexa prova que é necessário 5-eixo
Uma peça visualmente complexa pode não exigir movimento simultâneo em 5 eixos. Se todas as características críticas forem acessíveis a partir de um número limitado de orientações fixas e o reposicionamento não comprometer as tolerâncias funcionais, a usinagem em 3 eixos ou 3+2 pode ser mais econômica. Por outro lado, um recinto de aparência simples pode ter buracos em cinco faces que devem estar todos relacionados a um único ponto de montagem. O acesso à ferramenta e as relações de dados importam mais do que a aparência.
Mal-entendido 2: Revisando Tolerâncias Individuais sem as Relações de Referência
A rota geralmente é determinada não por uma tolerância de tamanho rígida, mas pela relação entre furos, planos, faces de vedação e perfis. A posição verdadeira em várias direções, o paralelismo entre as faces de montagem e vedação, ou o perfil relativo a um sistema de datum multifaceta, podem ser afetados pelo reposicionamento. A usinagem de cinco eixos pode encurtar a cadeia de referência, mas não pode corrigir um desenho ambíguo.
Mal-entendido 3: selecionando apenas 5 eixos para reduzir configurações
Menos configurações são valiosas, mas não são justificativa suficiente. Se um dispositivo estável de 3 eixos ou um processo 3+2 conseguir atender aos requisitos, o sistema simultâneo de 5 eixos pode adicionar esforço de programação, simulação e verificação de colisão sem o correspondente benefício de qualidade. Compare a quantidade de configuração, risco, prazo de entrega e custo total de lote.
2. Quatro testes de engenharia para decidir se 5 eixos é necessário
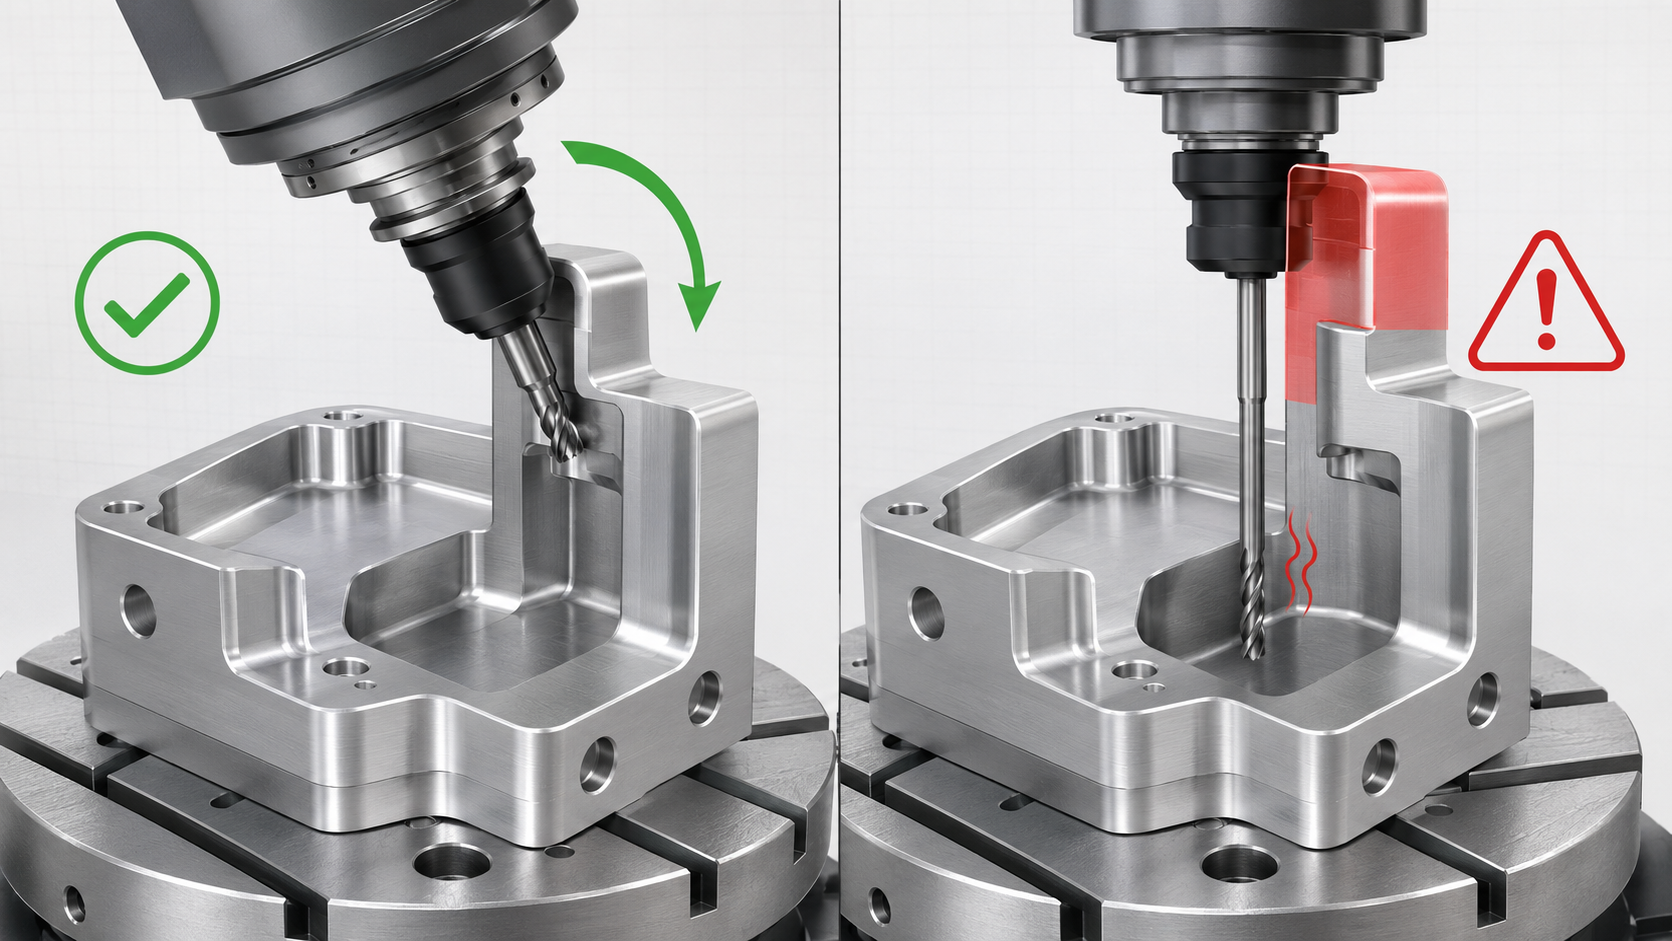
1. A ferramenta pode alcançar todos os recursos críticos de uma direção prática?
Cavidades profundas, furos angulados, elementos ao lado de paredes altas, pequenos raios internos e subcortes locais podem forçar saliência excessiva da ferramenta. À medida que o saliência aumenta, a rigidez diminui e a vibração, deflexão, deriva dimensional e marcas inconsistentes do corte tornam-se mais prováveis. O movimento em cinco eixos pode inclinar a ferramenta ou peça de trabalho para que um cortador mais curto se aproxime de uma direção melhor. Isso não torna todos os recursos acessíveis; mudanças de projeto, montagem revisada, EDM ou uma operação separada ainda podem ser necessários.
2. Tolerâncias críticas cruzam várias direções de usinagem?
Quando recursos críticos relacionados são concluídos em uma configuração primária, eles podem compartilhar uma cadeia de datum mais curta e estável. Isso é particularmente importante para padrões de furos multidirecionais, perfis que abrangem várias faces e posição em relação a uma superfície de fixação. Uma máquina de 5 eixos ainda pode exigir uma segunda configuração para uma face de fixação ou uma área bloqueada pela luminária, então "uma configuração" não deve ser assumida sem revisar o plano de fixação.
3. A superfície precisa ser usinada continuamente?
Dividir uma superfície cosmética, caminho de fluxo ou contorno de correspondência entre várias configurações pode deixar linhas testemunha, mudanças no padrão do cortador ou pequenos erros de mistura mesmo quando as dimensões passam pela inspeção. A usinagem simultânea de 5 eixos pode manter uma orientação da ferramenta em constante mudança. A qualidade da superfície final ainda depende da geometria do cortador, passo, avanço, cinemática da máquina, rigidez da peça e se a mistura manual é permitida.
4. A coronha e o suporte podem girar com segurança dentro da máquina?
O percurso linear não é o mesmo que envelope rotacional efetivo. O coronho, a peça acabada e o acessório devem despejar a mesa, o eixo, o suporte e o suporte da obra enquanto eles inclinam e giram. Uma placa grande, eixo longo ou fixação pesada pode caber dentro dos percursos lineares, mas permanece inadequado para um arranjo de 5 eixos no estilo trunnion. Folga rotativa, peso, interferência e estabilidade de fixação devem ser verificados antes da cotação.
3. Todo oy Condição, Distorção e Acabamento
A nota Todo oy é apenas o ponto de partida
6061-T6 é amplamente utilizado onde a usinabilidade, desempenho estrutural e resistência à corrosão devem ser balanceados. O 7075 é considerado para requisitos de resistência específica mais altos, enquanto custo do material, comportamento de corrosão e necessidades de acabamento diferem do 6061. O 6082 aparece frequentemente em projetos europeus. Tanto a 6061 quanto a 7075 podem ser usinadas em uma plataforma de 5 eixos; A seleção deve seguir os requisitos de função, ambiente, fornecimento e acabamento, em vez da configuração da máquina.
Uma RFQ também deve identificar a forma de têmpera e matéria-prima—placa, barra, forja ou extrusão. A direção do grão ou extrusão e a margem de estoque também podem ser importantes porque podem afetar desempenho, estabilidade dimensional e pressupostos de cotação.
Five-axis não elimina estresse residual nem distorção de parede fina
Remoção pesada de materiais de paredes finas, cavidades profundas, seções abertas ou geometria assimétrica pode liberar tensão residual e causar empenamento. Uma parede fina também pode se desviar durante a fixação e voltar a funcionar após a liberação. A usinagem em cinco eixos pode reduzir a fixação repetida e melhorar a orientação do cortador, mas a distorção ainda depende do material inicial, sequência de remoção, força de corte, calor, força de fixação e rigidez da peça. Os controles potenciais incluem remoção balanceada, desbaste e acabamento separados, suportes temporários ou material de fixação, clampagem controlada e inspeção em estado livre.
O acabamento deve ser incluído na cadeia dimensional
Anodização, anodização dura, jateamento de contas, revestimento de conversão química e revestimento em pó têm diferentes implicações funcionais e dimensionais. O desenho deve definir o tipo de acabamento, cor ou amostra aprovada, áreas tratadas, superfícies cosméticas, mascaramento e se as dimensões se aplicam antes ou depois do acabamento. Furos de encaixe apertado, roscas, faces de vedação e áreas de contato elétrico devem ser indicados localmente, em vez de depender de uma nota geral como "todas as superfícies anodizadas".
4. Quando a usinagem de 5 eixos oferece melhor valor?
Usinagem multiface não requer automaticamente movimento simultâneo em 5 eixos. Os fornecedores normalmente escolhem entre configurações repetidas de 3 eixos, usinagem posicional 3+2 e usinagem simultânea de 5 eixos. O método correto é aquele que atende de forma confiável aos requisitos de tolerância, superfície e entrega.
| Decision factor | 3-eixo é mais adequado | 3+2 é mais adequado | Simultâneo de 5 eixos é mais adequado |
|---|---|---|---|
| Direções de usinagem | Características estão concentrados em uma ou poucas direções ortogonais | Várias faces, planos ou buracos têm ângulos fixos | A orientação da ferramenta deve mudar continuamente durante o corte |
| Datums e configurações | Reposicionamento limitado não afeta tolerâncias críticas | Uma configuração primária pode cobrir várias orientações fixas | Características multifacetas contínuas ou complexas devem compartilhar uma estratégia de datum |
| Requisito de superfície | Usinagem segmentada ou linhas de testemunha menores são aceitas | Faces usinadas são em grande parte independentes | Uma superfície contínua não pode mostrar linhas de mistura ou passos óbvios |
| Peças típicas | Placas simples, suportes, tampas e carcaças convencionais | Alojamentos multiface, furos angulados, suportes complexos e suportes | Impulsores, caminhos de fluxo complexos, superfícies espaciais e regiões profundas que exigem evitação contínua |
| Lógica de custo | Os acessórios são simples ou reutilizáveis em todo o lote | Menos fixaturas e alinhamentos angulares reduzem total custo | Benefícios de qualidade e eficiência compensam programação, simulação e custo de máquina |
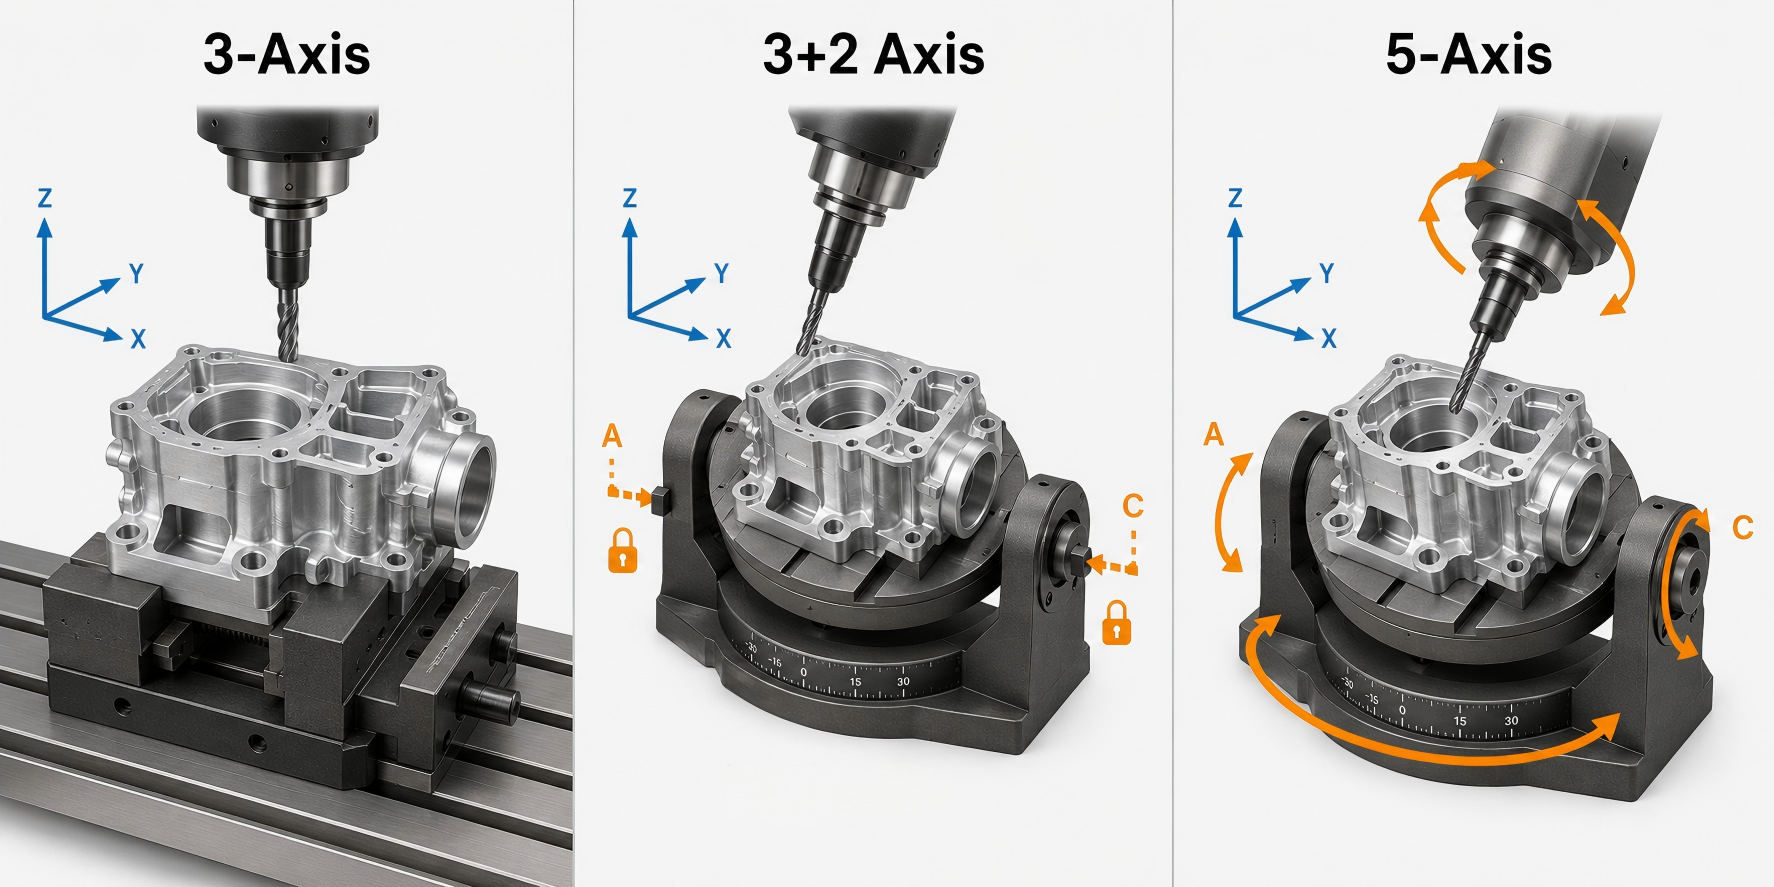
Na usinagem 3+2, os eixos rotativos orientam a peça e permanecem fixos enquanto ocorre o corte em três eixos. É bem adequado para planos, faces inclinadas e buracos em orientações fixas. Na usinagem simultânea de 5 eixos, eixos linear e rotativo se movem juntos durante o corte. Isso é usado principalmente para superfícies misturadas, perfis espaciais e regiões onde a ferramenta precisa mudar continuamente de orientação para manter o acesso ou evitar interferências.
As equipes de compras devem comparar total custo de peças conformes, e não apenas a taxa de máquina. Itens relevantes incluem programação e simulação, estoque, fixações, montagem e alinhamento, corte, ferramenta, inspeção do primeiro artigo, acabamento e risco de retrabalho ou sucata. Uma cadência de máquina mais alta pode ser compensada quando a usinagem de 5 eixos completa as características mais críticas em uma configuração primária e evita vários dispositivos ou inspeções intermediárias. Para geometria simples, volume estável e dispositivos reutilizáveis, o 3-eixo pode continuar sendo mais econômico.
Ao comparar cotações, pergunte qual rota é proposta; quantas configurações são esperadas; quais recursos críticos são concluídos juntos; se são necessários acessórios dedicados; e se condição da liga, acabamento, inspeção do primeiro artigo e relatórios de qualidade estão incluídos.
5. Abordagem recomendada de engenharia e sourcing da Brightstar
1. Execute DFM baseado em recursos antes da citação
Para projetos personalizados de usinagem de alumínio, o DFM deve identificar datums funcionais, tolerâncias de direção cruzada, regiões inacessíveis, risco excessivo de alcance de ferramentas, paredes finas, pequenos raios internos, zonas de fixação de trabalho e interfaces de acabamento. Uma rota potencial de 5 eixos também deve ser verificada quanto à folga rotativa, colisão de ferramentas e equipamentos, margem de estoque e estratégia de sondagem. Mudanças obrigatórias devem ser separadas das otimizações opcionais de custo.
2. especificar resultados funcionais em vez de etiquetas de processo desnecessárias
O desenho deve definir posição do furo, continuidade da superfície, função de vedação, rugosidade e aceitação cosmética, em vez de apenas indicar "5-eixo necessário." O fornecedor pode então selecionar 3-eixos, 3+2 ou simultâneos 5-eixos, mantendo-se responsável pelo resultado. Se um padrão de cliente, certificação ou rota validada exigir explicitamente usinagem em 5 eixos, declare esse requisito no RFQ.
3. alinhar a inspeção com os dados de desenho
Calibradores e micrômetros são adequados para algumas dimensões, mas padrões de buracos multidirecionais, perfil, posição verdadeira e relações entre faces geralmente requerem CMM, medição de visão ou um medidor dedicado. A inspeção do primeiro artigo deve priorizar características de alto risco, e os requisitos de rugosidade devem identificar a área e direção de medição.
4. Use protótipos e Produto ion de baixo volume para validar a rota
Prototipagem rápida pode validar o suporte da obra, distorção, rebarbas, acabamento, acesso à inspeção e montagem — não apenas a forma externa. Após o protótipo, registre a condição do material, método de configuração, revisão do programa, ferramentas críticas e resultados de inspeção para que a produção em baixo volume comece a partir de um processo repetível.
6. Estudo de Caso: Usinagem de 5 eixos de um componente robótico 7075-T6
Este componente robótico personalizado foi usinado a partir de alumínio 7075-T6. Ele apresenta perfis curvos, múltiplos bolsos de leve, furos de fixação, saliências e superfícies posicionadas em diferentes direções. Algumas dimensões críticas exigem tolerâncias de até ±0,005 mm. Como material substancial precisava ser removido para reduzir o peso, manter rigidez e estabilidade dimensional era uma consideração importante durante toda a usinagem.
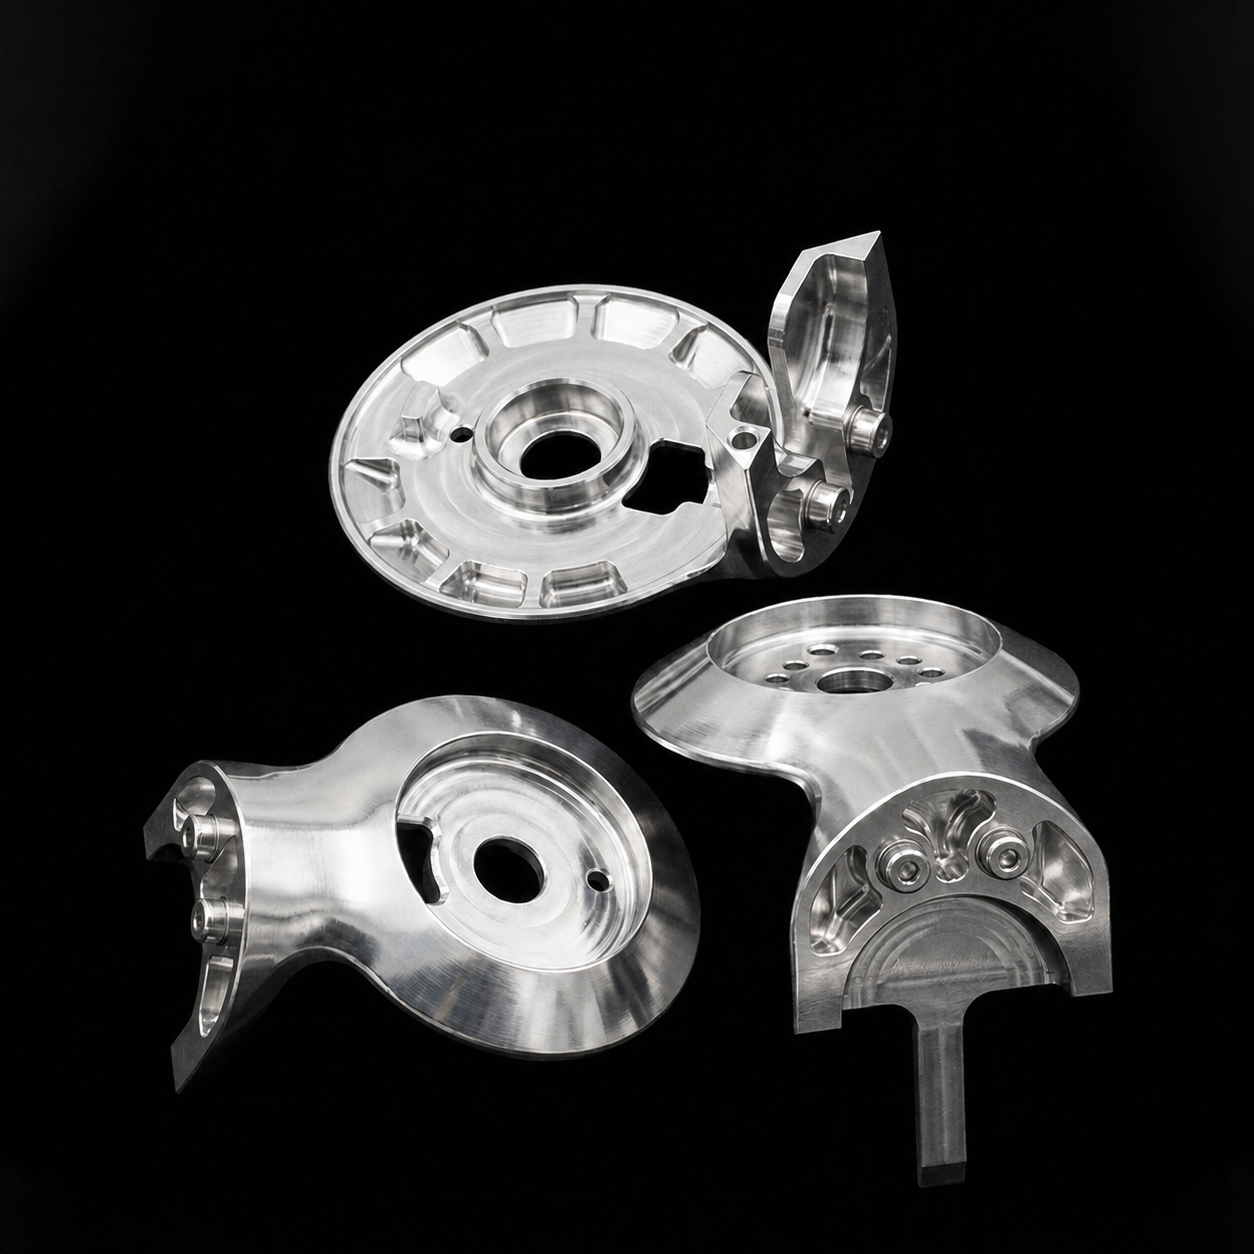
Um processo convencional de 3 eixos exigiria múltiplas configurações e alinhamento repetido. Isso poderia introduzir erros de transferência de dados entre furos, projéteis e superfícies de montagem usinadas de diferentes direções. Algumas bolsas profundas e áreas curvas também exigiriam ferramentas estendidas, aumentando o risco de vibração, deflexão da ferramenta e marcas inconsistentes do cortador.
Portanto, usamos usinagem CNC de 5 eixos para abordar as características laterais, cavidades e perfis complexos a partir de ângulos mais adequados. Recursos críticos relacionados foram realizados na mesma configuração primária sempre que possível, reduzindo o reposicionamento e melhorando a consistência entre as direções de usinagem.
A remoção de material foi dividida em etapas. O perfil principal e os bolsos de leveza foram usinados inicialmente de forma grosseira, enquanto material suficiente foi mantido em furos críticos e superfícies de fixação. Essas características foram então usinadas no acabamento após a remoção do material principal para reduzir o risco de distorção na estrutura 7075-T6.
A inspeção focava em diâmetros críticos de furos, relações posicionais entre características em diferentes faces, superfícies de montagem, saltos e estabilidade dimensional após a peça ser liberada do fixor. Alcançar ±0,005 mm em dimensões críticas exigia mais do que uma máquina de 5 eixos: fixação estável, ferramentas controladas, um ambiente de usinagem adequado e um método de inspeção adequado também eram necessários.
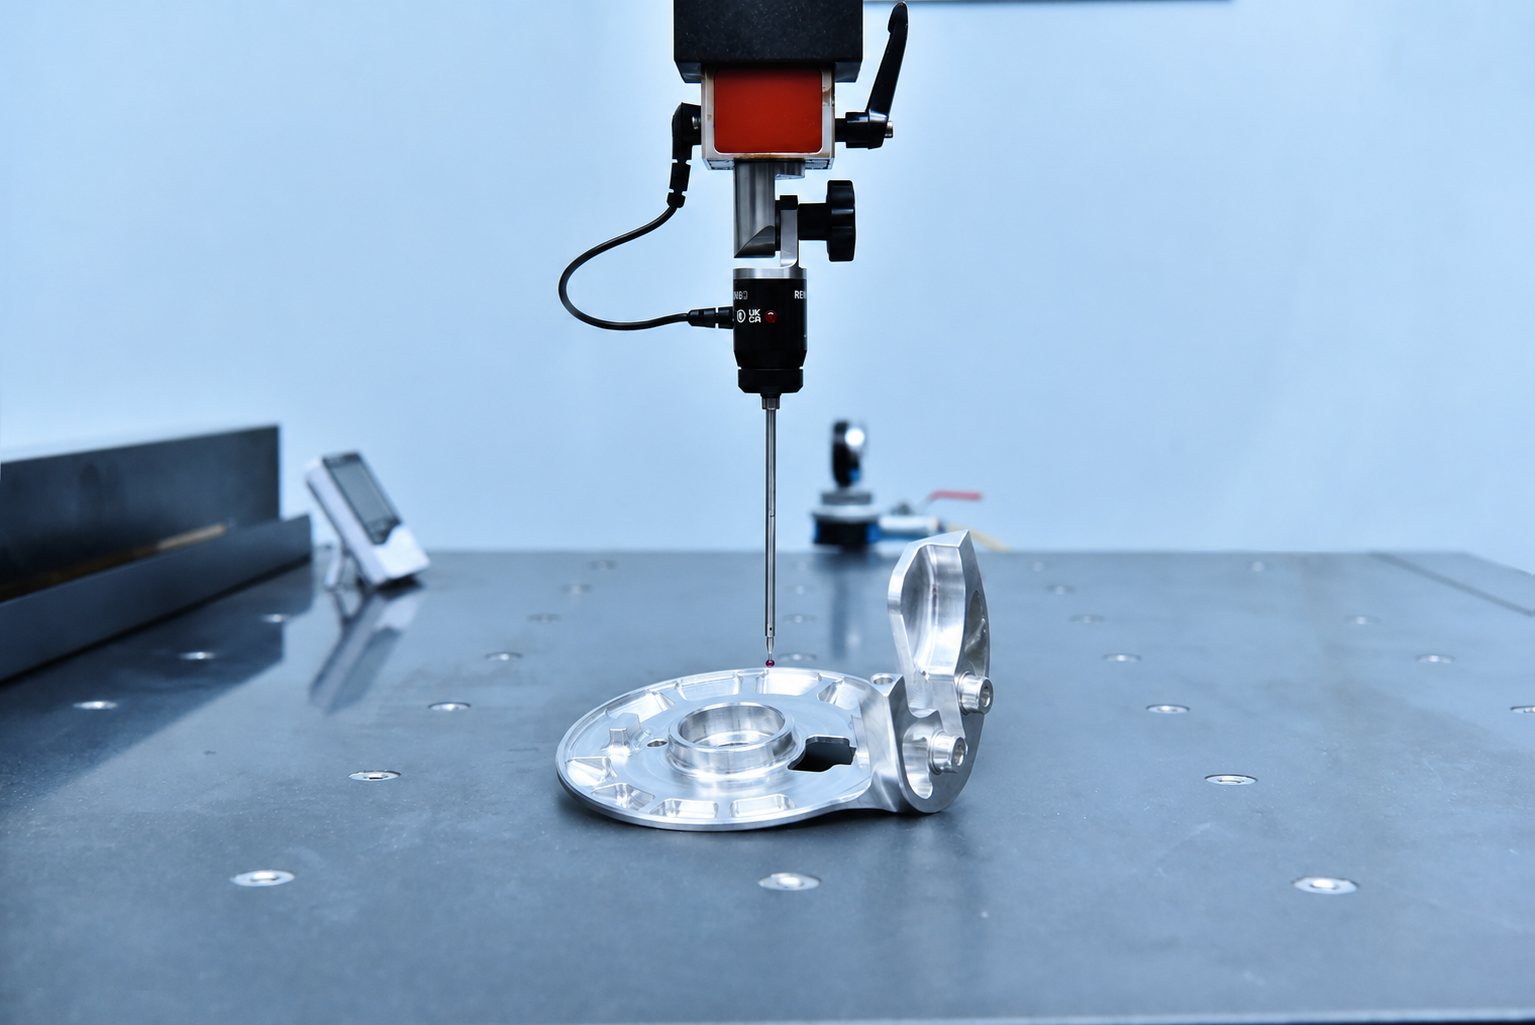
Este projeto demonstra que o valor da usinagem de 5 eixos não se limita à produção de formas complexas. Também pode reduzir configurações repetidas, melhorar o acesso às ferramentas e fornecer um processo mais estável para recursos multidirecionais críticos em componentes robóticos leves.
7. Lista de Verificação de Engenharia e RFQ
□ A forma de liga, têmpera e matéria-prima são totalmente especificadas?
□ O desenho 2D e o modelo 3D são a mesma revisão, e quais controles caso entrem em conflito?
□ O sistema de referência reflete montagem e função, e quais recursos são críticos?
□ Existem buracos angulados, subcutes, bolsões fundos, paredes altas, raios pequenos ou áreas inacessíveis?
□ Recursos críticos relacionados podem ser concluídos em uma única configuração principal?
□ Paredes finas, seções abertas ou remoção pesada de materiais criam risco de distorção?
□ Há espaço rotacional adequado para o estoque e o acessório?
□ Tipo de acabamento, cor, áreas cosméticas e zonas de máscara são definidas?
□ As dimensões são aceitas antes ou depois do acabamento?
□ O RFQ inclui quantidade, prazo de entrega, relatórios de inspeção e embalagem?
□ A cotação identifica pressupostos de processo, configuração, inspeção e finalização?
8. Perguntas Frequentes
1. Toda peça de alumínio multifaceada precisa de usinagem em 5 eixos?
Não. Um número limitado de faces ortogonais pode frequentemente ser usinado economicamente por meio de reposicionamento em 3 eixos. Faces e buracos angulados em orientações fixas frequentemente combinam com 3+2. A 5-eixo simultânea se torna mais valiosa quando tolerâncias críticas cruzam várias direções, uma superfície deve ser contínua, ou uma direção fixa da ferramenta não pode fornecer acesso prático.
2. Qual é a diferença entre usinagem 3+2 e simultânea de 5 eixos?
Em 3+2, os eixos rotativos posicionam a peça e permanecem fixos durante o corte em três eixos. Na usinagem simultânea de 5 eixos, eixos linear e rotativo se movem juntos durante o corte para manter a mudança de orientação das ferramentas.
3. A usinagem de 5 eixos automaticamente alcança tolerâncias mais apertadas?
Não. Menos configurações podem encurtar a cadeia de referência, mas a tolerância também depende da condição da máquina, rigidez da peça, tensão residual, fixação de trabalho, ferramentas, temperatura, programação e inspeção. O cinco eixos não resolve automaticamente distorções ou problemas de medição.
4. Tanto 6061 quanto 7075 são adequados para usinagem em 5 eixos?
Sim. Ambos têm boa usinagem. A seleção deve seguir resistência, ambiente de corrosão, disponibilidade, acabamento e requisitos de custo — não o número de eixos da máquina.
5. A usinagem em 5 eixos vai prevenir a distorção de parede fina?
Não completamente. Pode reduzir o clamping repetido, encurtar o saliência da ferramenta e melhorar a direção de corte, mas tensão residual, calor, força de fixação, rigidez da parede e sequência de remoção ainda exigem controle.
6. Uma RFQ deve especificar usinagem de 5 eixos?
Especifique quando um padrão do cliente ou processo validado exigir. Caso contrário, defina dimensões funcionais, datums, superfícies, aceitação cosmética e inspeção, e peça ao fornecedor que justifique a rota proposta.
7. Como um comprador pode avaliar se uma cotação de 5 eixos é razoável?
Revise a condição do material incluída, programação, fixaturas, número de montagens, usinagem, inspeção e acabamento. Compare o custo total das peças conformes e o risco técnico, em vez da taxa por hora de máquina apenas.
Conclusão
Se uma peça personalizada de alumínio usinada CNC precisa de usinagem em 5 eixos depende do acesso à ferramenta, relações de referência, número de configuração, superfícies contínuas, rigidez da peça, dimensões de acabamento e custo total projeto. Um processo bem escolhido de 5 eixos pode reduzir o reposicionamento e melhorar a consistência entre características críticas multifacetas. Para peças simples que podem ser reposicionadas repetidamente, entretanto, a usinagem de 5 eixos não adiciona valor automaticamente.
Brightstar Prototype CNC Co., Ltd. oferece serviço de usinagem CNC em alumínio e usinagem personalizada de alumínio para peças complexas e produção em baixo volume. Se você está adquirindo peças CNC de alumínio com recursos multidirecionais, tolerâncias rígidas ou acesso difícil à ferramenta, envie-nos seus desenhos 2D, modelos 3D, especificações de materiais, quantidades e requisitos de inspeção para uma revisão e orçamento DFM.
Referências
Haas Automation — Universal Machines:
https://www.haascnc.com/machines/vertical-mills/universal-machine.html
Haas Automation — Usinagem de 5 eixos simplificada:
https://www.haascnc.com/productivity/5-Axis-Simplified.html
ISO — ISO 2768-1:1989, Tolerâncias gerais—Parte 1:
https://www.iso.org/standard/7748.html
Aviso
legalTodo dados quantitativos (percentuais e taxas horárias) fornecidos neste artigo são apenas para fins ilustrativos e educacionais, baseados em médias do setor. Os custos reais podem variar dependendo da geometria específica da peça, das flutuações nos preços do mercado de matérias-primas e das taxas regionais de mão de obra. Para um orçamento preciso do projeto, a Brightstar Prototype CNC Co., Ltd recomenda entrar em contato diretamente com nossa equipe para obter orçamentos atualizados adaptados às suas necessidades específicas.