Usinagem CNC de Peças de Bronze: Um Guia Prático para Compradores de Todo Modelo, Tolerâncias e Controle de RFQ

A classificação bronze estava faltando
Um comprador envia o mesmo desenho de buchas para três oficinas CNC usinárias. Uma citação é baseada no bronze C93200, outra assume bronze de alumínio C95400, e a terceira simplesmente lista "bronze". Os preços, prazos de entrega, planos de ferramentas e desempenho esperado das peças são todos diferentes. Nenhuma das cotações pode ser comparada de forma justa porque o requisito de material nunca foi definido.
Este é um dos problemas de sourcing mais comuns em usinagem CNC de componentes de bronze. Bronze não é um único material. É uma ampla família de ligas de cobre projetadas para diferentes combinações de comportamento de rolamento, resistência, resistência à corrosão, condutividade, calibrabilidade e usinabilidade. Uma inclinação que corta rapidamente e funciona bem como uma bucha levemente carregada pode não ser adequada para um componente marítimo de alta carga. Uma liga mais resistente pode exigir usinagem mais lenta, fixação mais estável e uma forma de estoque diferente.
Para equipes de compras, a questão prática não é "Este fornecedor pode usar bronze?" É se o fornecedor compreende a liga especificada, condição de estoque, superfícies funcionais, tolerância, método de inspeção e requisitos de acabamento. Este guia explica como preparar uma RFQ de usinagem em bronze, comparar orçamentos e evitar pagar pelo processo errado — ou receber uma peça feita da liga errada.
1. Comece pela função da peça
Antes de selecionar uma classificação de bronze, identifique o que a peça deve fazer. É um rolamento deslizante, placa de desgaste, engrenagem de rosca sem-fim, componente de válvula, conexão marinha, contato elétrico, peça da bomba ou suporte estrutural? Ele funciona contra um eixo de aço endurecido? Ele funciona com óleo, água, spray salino, sujeira, carga de amortecedor ou lubrificação limitada? Baixo atrito é mais importante do que resistência? A peça será brasada, chapada, testada por pressão ou instalada em um produto regulamentado?
Essas perguntas alteram a especificação de compra. Uma bucha de rolamento precisa de folga adequada para funcionamento, acabamento superficial, sulcos de lubrificação e compatibilidade de materiais com o eixo de acoplamento. Uma conexão marinha enfatiza a resistência à corrosão e a integridade da pressão. Uma engrenagem sem-fim exige precisão dos dentes e comportamento adequado de desgaste. Um componente elétrico pode dar mais peso à condutividade do que à resistência mecânica.
Marque as superfícies funcionais no desenho. Identifique furos que funcionam em eixos, faces que controlam a folga nas extremidades, furos que transportam fluido e características que localizam a peça na montagem. Tolerâncias rigorosas devem ser aplicadas a essas áreas, e não a todas as dimensões. O fornecedor pode então planejar torneamento, fresagem, perfuração, esmerado, brochagem ou moagem em torno das características que realmente afetam o desempenho.
Se a equipe de engenharia não tiver selecionado uma classificação, peça opções aos potenciais fornecedores, mas exija que eles informem a designação proposta da UNS e o motivo. "Equivalente ao bronze" não é suficiente. A aquisição deve obter aprovação de engenharia antes de aceitar uma substituição.
2. Especificar o bronze exato Todo oy
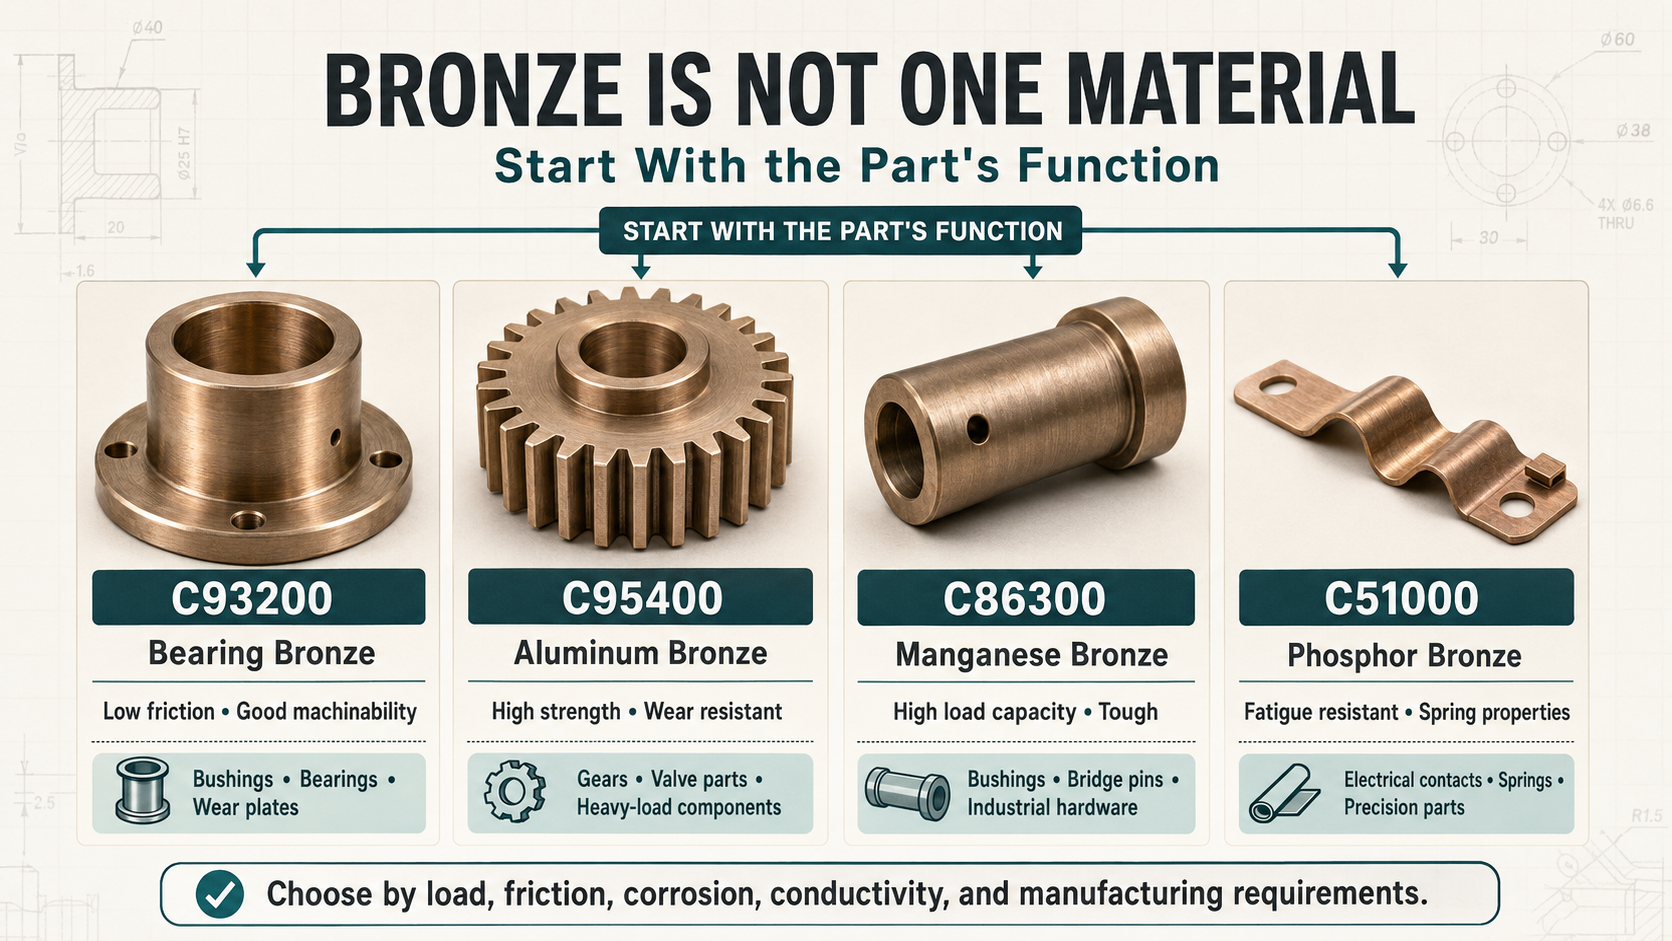
Uma RFQ confiável utiliza uma designação de material reconhecida, como um número UNS, uma especificação de produto ASTM ou um padrão aprovado para clientes. Exemplos comuns incluem bronze C93200, bronze de alumínio C95400, bronze de manganês C86300, bronze fósforo C54400 e bronze de silício. Esses exemplos não são intercambiáveis.
| Todo oy | Pontos fortes | Comportamentos típicos de CNC | Aplicações Comuns |
|---|---|---|---|
| C93200 Bronze de Apoio | Excelente resistência ao desgaste, incrusta contaminantes, antifricção | Máquinas facilmente, perdoando com ferramentas | Buchas, rolamentos, arruelas de empuxo |
| C95400 Bronze de Alumínio | Alta resistência, excelente resistência à corrosão | Mais exigente para as ferramentas, beneficia-se do carboneto afiado | Equipamento marítimo, componentes pesados, peças de alta carga |
| C510/C544 Bronze Fósforo | Elasticidade, grão fino, ótima resistência à fadiga | Corte muito limpo, tolerância apertada bem | Contatos elétricos, molas, componentes de precisão |
C93200 é amplamente associado a rolamentos e buchas porque oferece usinabilidade útil e comportamento antiatrito. O bronze de alumínio C95400 é mais resistente e frequentemente considerado para engrenagens, peças de desgaste e ambientes de corrosão exigentes, mas normalmente é mais difícil de usinar. Bronzes de fósforo combinam resistência, resistência ao desgaste e propriedades relacionadas à mola em formas forjadas apropriadas.
A nota é apenas parte do requisito. Indique a forma do produto — barra de fundição contínua, fundição centrífuga, fundição em areia, placa, tubo ou barra forjada — e qualquer condição de têmpera ou tratamento térmico. Propriedades e riscos de defeitos podem variar conforme a forma do produto. Por exemplo, uma fundição quase líquida pode reduzir o desperdício de material em um componente grande, enquanto a barra de fundição contínua pode oferecer uma rota de obtenção mais simples para uma bucha torneada.
Solicite um certificado de material quando a rastreabilidade de qualidade for relevante. O certificado deve identificar a liga, o calor ou lote, a especificação e a química ou propriedades reportadas conforme exigido pela ordem de compra.
3. Por que as citações de bronze diferem
Material de bronze pode representar uma parcela significativa do custo total peça, especialmente quando um componente é usinado a partir de barras ou placas sobredimensionadas. Dois fornecedores podem escolher tamanhos iniciais, formas de produto ou fontes de material diferentes. Um pode incluir certificação e rastreabilidade; Outro pode citar material comercial sem documentação. Essas diferenças devem ser visíveis antes de comparar os preços unitários.
Remoção de estoque é outro fator importante. Um anel de parede fina cortado a partir de barra sólida pode gerar muito mais lascas do que o produto final. Uma fundição ou tubo com núcleo pode reduzir o desperdício, mas ferramentas de ferramenta, quantidade mínima de pedido e qualidade da fundição devem ser consideradas. Para produção em baixo volume, a barra padrão ainda pode ser a opção mais rápida e de menor risco, mesmo quando a utilização do material é ruim.
Suposições de processos também importam. Um fornecedor pode finalizar um furo por meio de perfuração CNC; Outro pode incluir escariação, afiação ou moagem. Um pode usinar todos os recursos críticos em um único setup, enquanto outro transfere a peça entre torneamento e fresagem. O escopo de inspeção, desbarbagem, limpeza, embalagem e acabamento externo podem ser incluídos por um fornecedor e excluídos por outro.
Peça a cada fornecedor que liste a classificação e forma do material, tamanho inicial, rota principal do processo, certificados incluídos, inspeção crítica. Uma cotação com pressupostos claros é mais útil do que um preço menor baseado em um material "bronze" indefinido.
4. A usinagem é específica de Todo oy
O comportamento da usinagem bronze varia consideravelmente. Bronzes de rolamento Livre podem formar lascas manejáveis e suportar torneamento eficiente. Bronzes de alumínio ou manganês mais fortes podem gerar forças de corte maiores, mais calor e maior desgaste das ferramentas. Algumas ligas de cobre dúctil produzem lascas longas que interferem na automação e na qualidade da superfície.
A oficina deve escolher ferramentas de corte, geometria da borda, fluido de arrefecimento e controle de chip para a liga propriamente dita. Ferramentas afiadas ajudam a reduzir a formação de borrões e rebarbas. A fixação estável limita a vibração, especialmente em anéis finos e buchas longas. O desgaste da ferramenta deve ser monitorado porque uma borda gasta pode alterar o tamanho do diâmetro e o acabamento da superfície mesmo quando o programa CNC não mudou.
Os compradores não precisam indicar velocidade de corte e avanço a menos que o processo seja controlado pelo cliente. Eles devem perguntar como o fornecedor vai gerenciar as características que geram risco. Para buchas de parede fina, isso pode incluir desbaste em etapas, mandíbulas macias, baixa pressão de fixação e medição final após o desaperto. Para um tubo profundo, pode incluir a evacuação de lascas e uma barra dedicada para perfuração. Para uma engrenagem em branco, pode incluir controle de referência entre torneio e corte de dentes.
| Parâmetro de Usinagem | Bearing Bronze (C932) | Aluminum Bronze (C954) | Phosphor Bronze (C510) |
|---|---|---|---|
| Usinabilidade Relativa | Excelente | Fair | Bom |
| Velocidade Recomendada (SFM) | 600-800 | 300-450 | 400-600 |
| Chip Formation | Curta, escamosa | Longo, resistente, fibroso | Limpo, manejável |
| Desafio Primário | Borrando se as ferramentas ficarem opacas | Desgaste de ferramentas, endurecimento por trabalho | Controle do chip, aquecimento |
A experiência de um fornecedor deve ser demonstrada por meio de um processo sensato e plano de inspeção, não por uma afirmação geral de que bronze é fácil de usinar.
5. Furos, Ajustes e Distorção na Parede
Muitas peças personalizadas de bronze são buchas, manguitas, rolamentos ou componentes de válvulas, então a qualidade do diâmetro é frequentemente o requisito central. O desenho deve definir o tamanho do furo final, o encaixe, a arredondamento ou a cilindricidade quando a função exigir, o acabamento superficial e se as dimensões se aplicam no estado livre ou após a montagem.
O encaixe de pressão altera o diâmetro. Uma bucha fina de bronze instalada em uma carcaça pode contrair, então o furo free-state não pode ser selecionado sem considerar interferência da carcaça, espessura da parede, material e método de instalação. A folga final também depende do eixo de acoplamento, temperatura de operação, lubrificação e carga. Engenharia deve estabelecer o encaixe; A oficina deve fabricar e verificar a condição especificada.
Paredes finas podem se distorcer sob pressão do mandil. Uma peça pode medir corretamente enquanto está presa e trocar após a remoção. Mandíbulas macias, mandrins expansivos, fixação controlada, usinagem em etapas e inspeção pós-liberação podem reduzir esse risco. Os compradores devem perguntar se a inspeção cotada ocorre no estado livre.
Não adicione uma arredondamento ou cilindricidade extremamente apertada sem confirmar que é necessário e mensurável. Um micrômetro ou medidor de diâmetro verifica o tamanho, mas não caracteriza completamente a forma. Quando a tolerância da forma for crítica, confirme que o fornecedor ou uma fonte de inspeção aprovada possui equipamentos adequados.
6. Acabamento de Superfície, Sulcos e Debavagem
Uma superfície de apoio em bronze precisa de um acabamento adequado às suas condições de lubrificação e acoplamento. Um valor de rugosidade menor não é automaticamente melhor. O desenho deve identificar a zona funcional e o parâmetro necessário, e a engenharia deve considerar se a superfície deve reter lubrificante.
Sulcos de lubrificação requerem geometria clara. Especifique largura do sulco, profundidade, condição da borda, padrão e relação com os furos de óleo. Um esboço ambíguo pode causar a ruptura de uma ranhura na parede, reduzir a área de suporte ou direcionar o lubrificante para longe da zona de contato. Interseções transversais devem ser desbavadas sem deixar partículas soltas.
Bronze pode formar finas rebarbas ao longo de furos, ranhuras, roscas e bordas fresadas. "Desbavar todas as bordas" pode ser insuficiente para um componente hidráulico ou de rolamento. Identifique passagens que devem ser limpas, bordas que exigem quebra controlada e superfícies onde o desbarbado abrasivo é proibido. Se a limpeza é importante, defina as expectativas de limpeza e embalagem.
Superfícies cosméticas devem ser separadas das superfícies funcionais. Polir toda a peça aumenta o custo e pode alterar bordas ou dimensões. Quando a aparência importa, forneça um padrão visual aprovado, direção de superfície ou amostra, em vez de termos subjetivos como "bom acabamento".
7. corrosão, metais dissimilares e acabamento
Bronze é frequentemente selecionado pela resistência à corrosão, mas o desempenho depende da liga, ambiente, materiais de combinação e exposição. Água do mar, produtos químicos industriais, água potável e máquinas internas não são condições de serviço equivalentes. A engenharia deve confirmar a adequação das ligas usando dados reconhecidos de materiais e padrões de aplicação.
Interação galvânica pode ocorrer quando o bronze é eletricamente conectado a outro metal em um eletrólito. A montagem completa — incluindo fixadores, revestimentos, vedações e drenagem — deve ser revisada. A oficina mecânica não pode determinar o desempenho da corrosão do sistema apenas com um desenho de peça.
Alguns componentes de bronze são fornecidos usinados; outros recebem polimento, limpeza semelhante à passivação, banhagem ou embalagem protetora. Se for necessário um revestimento, indique a especificação, espessura, áreas mascaradas e se as dimensões se aplicam antes ou depois do acabamento. Roscas, furos, superfícies de apoio e contatos elétricos podem precisar de mascaramento.
Para componentes marinhos ou de pressão, não presuma que a qualidade do material sozinha garante a estanqueidade contra vazamentos. A solidez da fundição, espessura da parede, o rompimento da usinagem, tampões, juntas e inspeção são importantes.
8. Inspeção e Documentação
O plano de inspeção deve corresponder ao risco. As dimensões Padrão podem ser verificadas com micrômetros, pinças, medidores de diâmetro, medidores de altura e fixadores. A inspeção de CMM é útil para a posição das características, padrões de parafusos, datums e relações entre características torneadas e fresadas. O teste de rugosidade da superfície verifica as zonas de rolamento ou vedação especificadas. Certificados de materiais confirmam a liga encomendada quando é necessária documentação.
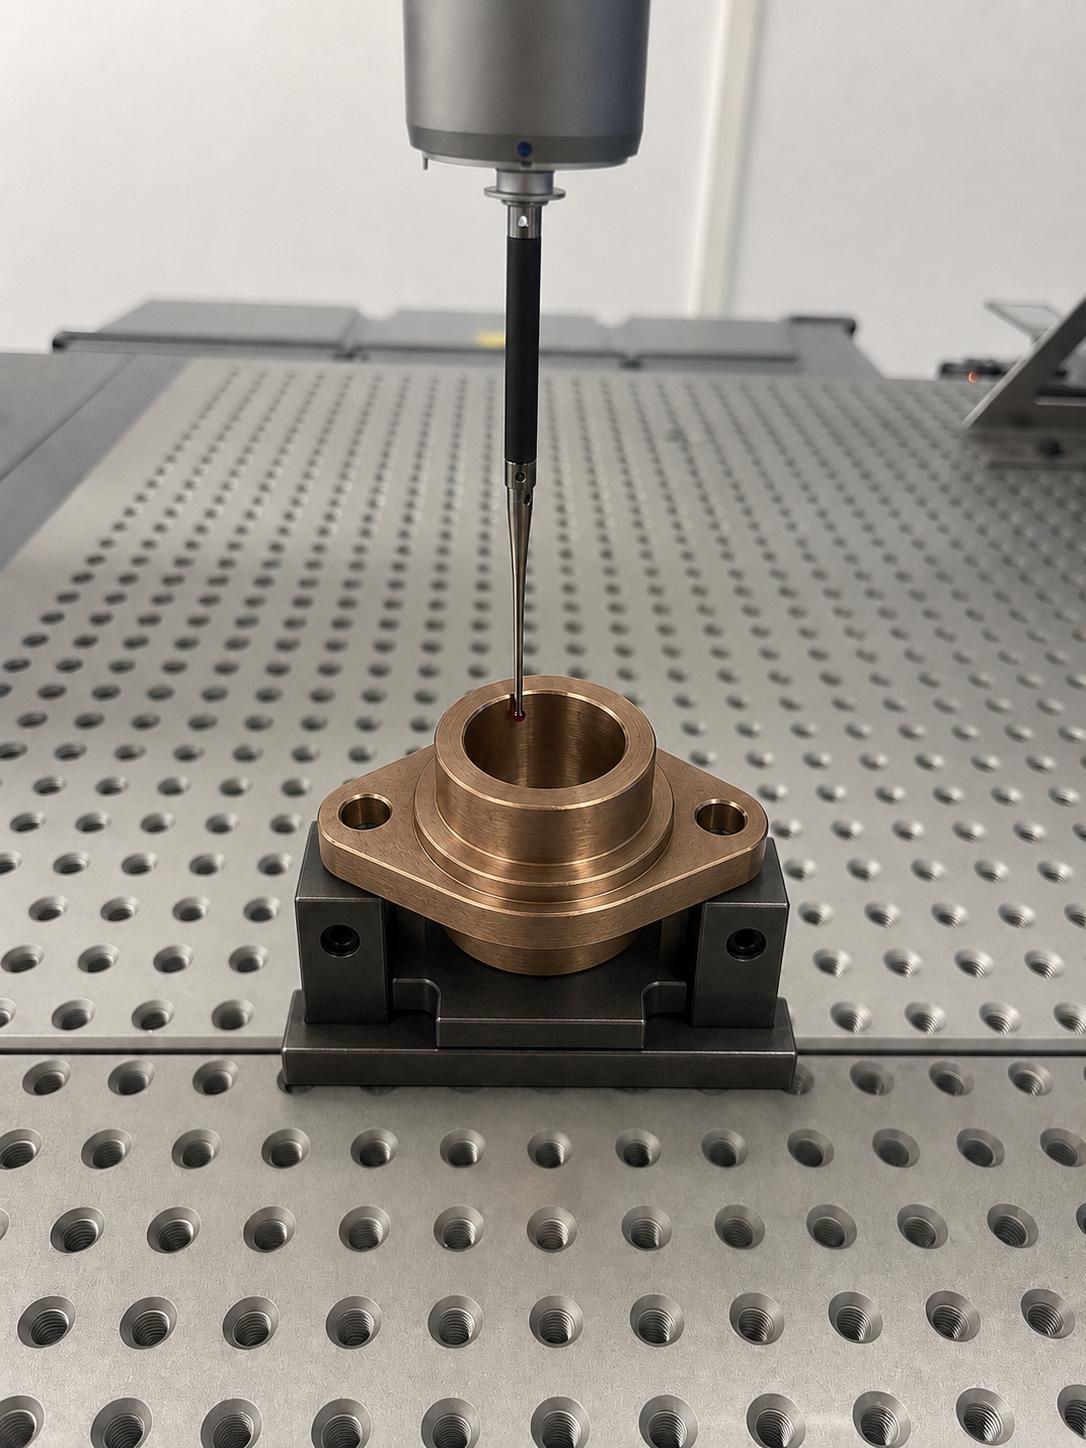
Para as primeiras ordens, identifique características-chave e solicite os resultados registrados. Exemplos típicos incluem o diâmetro do rolamento, diâmetro externo, espessura da parede, profundidade do sulco, perpendicularidade de uma face de localização e posição dos furos de lubrificação. Exigir um relatório completo para cada dimensão não crítica pode aumentar o custo sem aumentar o risco principal.
O relatório deve referenciar a revisão do desenho e listar nominal, tolerância, resultado e aceitação. Se a amostragem for permitida, defina o plano ou deixe o fornecedor propor uma para aprovação. Para produção repetida, pergunte como o desgaste da ferramenta e o desvio do processo são monitorados.
9. Checklist de Controle de Custos para Compradores
Primeiro, especifique a liga correta em vez de adicionar tolerâncias excessivas para compensar a incerteza. Segundo, use um tamanho padrão de coronha sempre que possível. Terceiro, limite tolerâncias apertadas e acabamentos finos a características funcionais. Quarto, evite usinar um anel fino a partir de uma barra sólida muito grande quando o tubo ou a fundição são comercialmente viáveis. Quinto, combinar características relacionadas em uma estratégia de datum estável.
Forneça a quantidade inicial e o volume anual esperado. Um número protótipo pode preferir mandíbulas flexíveis e macias e barra padrão. A produção repetida pode justificar trabalho dedicado, medidores especiais, estoque otimizado ou um espaço quase líquido em branco. Peça ao fornecedor para separar ferramentas únicas do preço recorrente por unidade.
Revise os requisitos de inspeção e certificação. Rastreabilidade de materiais, relatórios do primeiro artigo, inspeção 100%, limpeza especial e embalagens individuais têm valor na aplicação correta, mas não devem ser copiadas automaticamente de um programa crítico para um componente de baixo risco.
Finalmente, compare total escopo. Confirme material, forma do produto, suposições sobre sucata, usinagem, operações secundárias, inspeção, certificados, embalagem e termos de entrega. O item mais barato não é a opção de menor custo se os requisitos materiais ou funcionais forem incompletos.
10. O que incluir em uma RFQ de usinagem em bronze
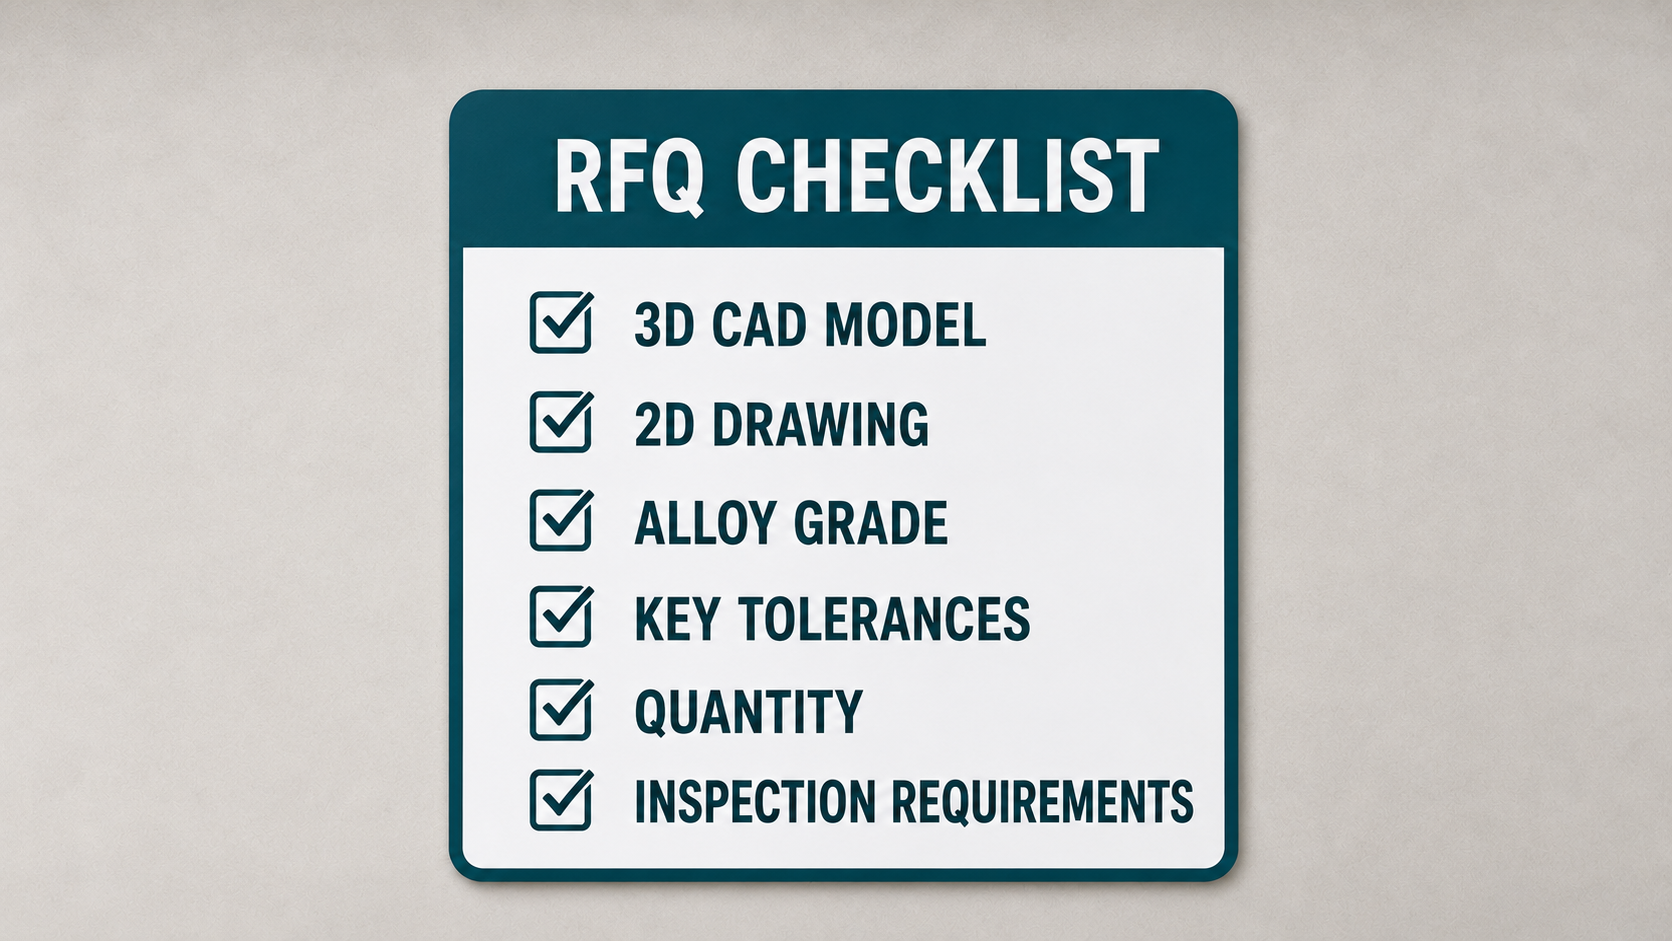
Forneça um modelo 3D controlado e desenho 2D, liga exata e especificação, forma do produto se controlada, quantidade, demanda anual, ajustes críticos, GD&T, acabamento superficial, rosca, acabamento secundário, limpeza, relatórios de inspeção, certificados, embalagem e requisitos de entrega.
Adicione informações de aplicação que afetam a fabricação: tamanhos do eixo de acoplamento e da carcaça, condição de encaixe por pressão, temperatura de operação, lubrificante, direção da carga, ambiente de corrosão e se a peça suporta pressão. Identifique claramente as dimensões que se aplicam após a instalação ou acabamento.
Peça aos fornecedores que declarem substituições e suposições. Se uma liga citada não for idêntica, exija aprovação de engenharia antes da colocação do pedido. Confirme se o certificado do material é da usinaria, distribuidor, fundição ou oficina mecânica e quais informações ele contém.
Do Protótipo ao Íon de Repeti Produto ção
A economia de protótipo e a de repetição são diferentes. O primeiro lote de peças de usinagem em bronze pode usar fixação flexível, estoque padrão e inspeção adicional enquanto o processo está sendo comprovado. Uma vez que o projeto esteja estável, o fornecedor pode avaliar mandíbulas dedicadas, fixações, medidores, dimensionamento de lotes, compromissos de estoque e registros de inspeção automatizada.
Os compradores devem informar ao fornecedor se o desenho é experimental ou foi lançado. Se mudanças no design forem prováveis, evite ferramentas dedicadas caras muito cedo. Se a demanda estiver estável, forneça intervalos de previsão e frequência de pedidos. Isso ajuda o fornecedor a separar o custo de engenharia único do preço unitário recorrente e propor uma rota que permaneça competitiva após a validação.
Mantenha a disciplina de revisões. Uma nova ordem deve referenciar o desenho aprovado, material, acabamento, amostra e plano de inspeção. Mudanças aparentemente pequenas na tolerância, preparação da superfície ou documentação podem alterar o processo e devem ser revisadas antes que o preço e o prazo de entrega sejam assumidos inalterados.
Embalagem e Inspeção Recebida
A embalagem faz parte da qualidade para usinagem em bronze. Superfícies de precisão podem ser riscadas, manchadas, amassadas ou contaminadas após a inspeção final. Defina proteção contra corrosão, separação individual, sacos limpos, bandejas rígidas, proteção de borda e rotulagem de acordo com o risco da peça. Evite materiais de embalagem que possam marcar superfícies cosméticas ou deixar resíduos.
A inspeção recebida deve focar nas características críticas aprovadas. Verifique número da peça, revisão, quantidade, pacote de certificação, danos visíveis e dimensões ou critérios de aparência selecionados. Não crie um novo método de aceitação após a entrega, a menos que esteja acordado com o fornecedor. Se um resultado for contestado, registre o instrumento, condição de suporte, ambiente, tamanho da amostra e fotografias para que ambos os lados possam reproduzir a verificação.
Revisão de desenho antes da citação
Uma breve revisão do desenho antes da citação é particularmente valiosa para usinagem em bronze. Verifique se o modelo 3D e o desenho 2D têm a mesma revisão, que os datums refletem a montagem e que cada nota especial tenha um método mensurável de aceitação. Identifique dimensões que mudam após tratamento térmico, revestimento, instalação ou outro processo secundário. Se um padrão de cliente for referenciado, inclua o documento em vez de esperar que o fornecedor encontre a revisão correta.
Peça ao fornecedor que devolva uma lista marcante de suposições junto com a cotação. Isso pode incluir disponibilidade de material, tamanho do estoque, margem de usinagem, processos externos, método de medição, tamanho da amostra e embalagem. A engenharia pode aprovar ou corrigir essas suposições antes que uma ordem de compra seja divulgada.
Controle de Alteração Após a Aprovação
Uma vez aprovado o primeiro lote de usinagem de bronze, registre as condições que produziram o resultado aceito. Mantenha a revisão do desenho, a fonte do material ou o grau aprovado, a rota principal do processo, a especificação de acabamento, a amostra aprovada, o plano de inspeção e o método de embalagem junto com o registro do fornecedor. Isso cria uma base prática para pedidos repetidos.
As mudanças devem ser revisadas em proporção ao risco. Uma nova fonte de estoque, condição diferente de tratamento térmico, processo cosmético revisado, processador externo alterado ou luminária modificada podem afetar o ajuste, a aparência ou a documentação. Nem toda mudança exige uma requalificação completa, mas ela não deve ser feita silenciosamente quando toca uma característica aprovada.
Perguntas Frequentes
Qual é o melhor bronze para usinagem CNC?
Não existe melhor classificação universal. O C93200 é comumente considerado para rolamentos e buchas, enquanto bronzes de alumínio mais resistentes se adequam a outras cargas e ambientes. Selecione por função e especificação.
Por que a usinagem em bronze é cara?
Todo oy preço, estoque superdimensionado, sucata alta, usinagem difícil, furos apertados, acabamentos especiais, certificação e baixa quantidade podem aumentar o custo.
Buchas de bronze podem ser usinadas com uma tolerância de diâmetro apertada?
Sim, mas espessura da parede, distorção de fixação, inspeção em estado livre, interferência da instalação e temperatura devem ser consideradas.
Devo especificar o número UNS?
Sim. Uma designação UNS junto com a especificação do produto aplicável dá aos fornecedores um requisito de material muito mais claro do que o de "bronze".
A usinagem CNC bem-sucedida de peças de bronze começa bem antes do corte. Depende se o fornecedor consegue compreender com precisão a qualidade da liga, as relações de acoplamento, superfícies funcionais e condições de operação — e traduzir esses requisitos em um plano de usinagem e inspeção estáveis.
Com mais de 10 ano de experiência, mais de 70 máquinas CNC — incluindo centros de usinagem e equipamentos de fresagem de 3, 4 e 5 eixos — e um sistema de qualidade certificado ISO 9001:2015, a Brightstar suporta componentes personalizados em bronze, desde a validação do protótipo até a produção repetida. Com base nos seus desenhos, modelos 3D, especificações de ligas, quantidades, tolerâncias críticas, requisitos de acabamento superficial e condições de aplicação, nossa equipe pode fornecer uma revisão específica do DFM, plano de fabricação e orçamento específicos para cada projeto. Avaliamos riscos potenciais na seleção de materiais, fixação de obras, ferramentas, desbarbagem, inspeção dimensional, custo e prazo de entrega antes do início da produção.
Se você precisa de um protótipo único, peças de validação de baixo volume ou produção repetida consistente, envie seus arquivos de projeto para a Brightstar. Ajudaremos a reduzir usinagens desnecessárias, desperdício de materiais e retrabalhos sem comprometer o ajuste, a qualidade da superfície ou o desempenho funcional — ao mesmo tempo em que fornecemos comunicação responsiva, rigoroso controle de qualidade e entrega confiável para seu projeto de usinagem CNC em bronze.
Aviso
legalTodo dados quantitativos (percentuais e taxas horárias) fornecidos neste artigo são apenas para fins ilustrativos e educacionais, baseados em médias do setor. Os custos reais podem variar dependendo da geometria específica da peça, das flutuações nos preços do mercado de matérias-primas e das taxas regionais de mão de obra. Para um orçamento preciso do projeto, a Brightstar Prototype CNC Co., Ltd recomenda entrar em contato diretamente com nossa equipe para obter orçamentos atualizados adaptados às suas necessidades específicas.